Especifique el diámetro y ajuste del orificio, la profundidad del diámetro total, el perfil inferior permitido, la pared final mínima restante y la relación del orificio con los muñones del eje de trabajo. Mantenga la longitud de instalación utilizable separada de la profundidad de la punta de perforación. La gama de agujeros ciegos de Guanshuo incluye un diámetro interior de 2 a 30 mm, una profundidad de 5 a 150 mm y una relación máxima de profundidad a diámetro de 10:1; esos límites deben considerarse juntos, no mezclados libremente.
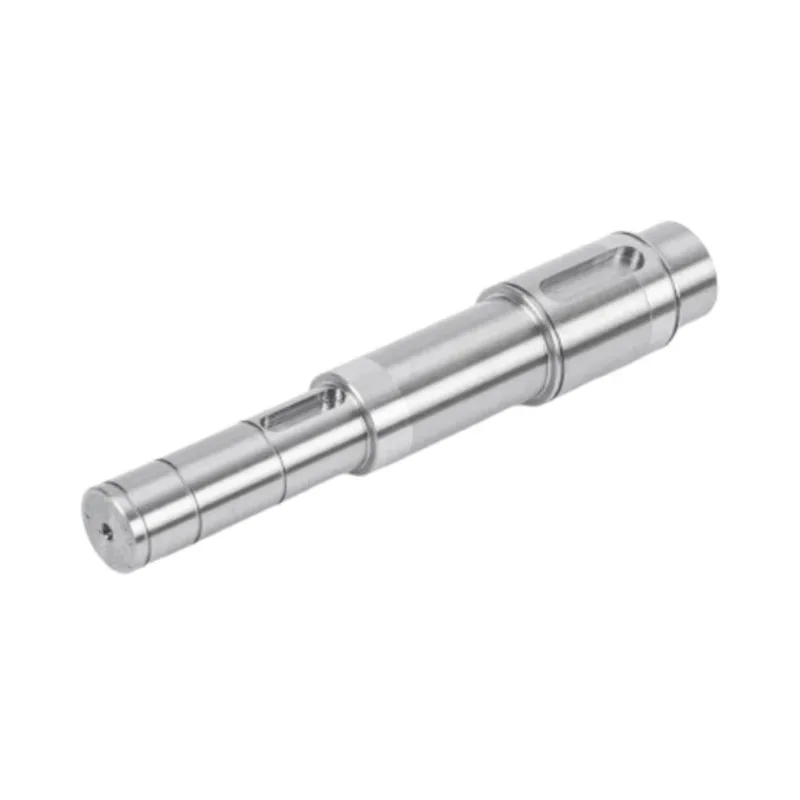
Mantenga un solo chavetero cuando la conexión completa del eje, la chaveta y el cubo cumpla con los requisitos de carga y ensamblaje. Considere chaveteros dobles opuestos cuando un cubo necesita dos rutas de transferencia de torsión y la geometría de acoplamiento se puede fabricar y verificar juntas. Dos chavetas no duplican automáticamente la clasificación de la conexión: las diferencias dimensionales pueden hacer que una chaveta se enganche primero, y el eje y el cubo aún necesitan sus propias comprobaciones de resistencia.
Diseñe un eje escalonado alrededor de los componentes que ubica. Verifique el filete del eje contra la envolvente de esquina permitida del rodamiento seleccionado, dé al anillo del rodamiento suficiente soporte para el hombro y controle la distancia funcional entre las caras de ubicación. Especifique el tamaño del muñón y la geometría del hombro por separado. Un radio elegido sólo para facilitar el mecanizado puede obstruir el asiento; una esquina más aguda elegida sólo para el espacio libre puede crear un problema de fatiga.
Utilice 304 como punto de partida para servicios generales húmedos o levemente corrosivos. Considere 316 cuando la exposición al cloruro hace que la resistencia a las picaduras sea una prioridad más importante. Evalúe el 420 tratado térmicamente cuando el eje necesite una superficie dura y resistente al desgaste y el entorno sea compatible con ese grado. La capacidad HRC 48 a 55 de Guanshuo se aplica a 420 después del enfriamiento y revenido a baja temperatura. No se aplica a todos los ejes de acero inoxidable. Especifique la calidad, la condición del material y los requisitos de dureza juntos y luego controle la geometría del muñón terminado por separado.
Especifique la rugosidad de la superficie del eje del motor por separado para cada zona funcional. Marque los muñones de los cojinetes, las superficies de contacto del sello, los asientos del rotor o de ajuste a presión y las características de transferencia de torsión en el dibujo, luego dé a cada zona el acabado que requiere su pieza acoplada. Mantenga el diámetro, la desviación, la rectitud y la cilindricidad como controles separados. En Guanshuo, los acabados publicados varían desde Ra ≤ 0,8 μm en un producto inoxidable de eje liso hasta Ra 0,2–0,4 μm en un eje de alta velocidad y Ra 0,05–0,2 μm en la posición de rodamiento de un eje de ultraprecisión. Se trata de gamas de productos específicos, no de una especificación general para cada eje del motor.
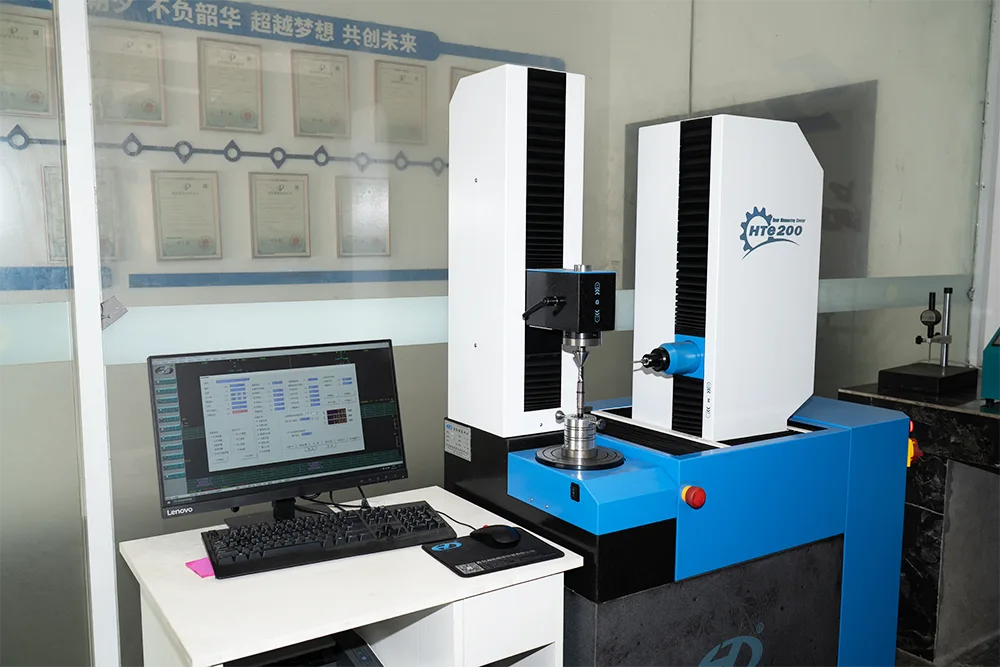
Un informe de inspección del eje del motor debe identificar la pieza y la revisión del dibujo, luego registrar los resultados reales de las características que afectan el ajuste y la rotación. Estos generalmente incluyen material, diámetros críticos, descentramiento o cilindricidad, rugosidad de la superficie, dureza y cualquier chavetero o geometría estriada. Utilice un informe del primer artículo para aprobar la configuración antes de la producción en volumen. Utilice registros de lotes y reglas de selección acordadas para demostrar que las piezas posteriores permanecieron dentro de los mismos límites.
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad


 10 2026-09
 10 2026-09
 05 2026-09
 28 2026-08
 25 2026-08