El enderezamiento del eje corrige la flexión que queda después del mecanizado o que aparece durante el tratamiento térmico. En el caso de un eje de motor de precisión, normalmente debe estar después del endurecimiento y antes del rectificado final. La fábrica primero mide el eje con referencias definidas, aplica una corrección controlada cuando es necesario y vuelve a medir. Luego, el rectificado final permite que los muñones alcancen su tamaño y acabado. Un dibujo útil debe indicar la longitud controlada, la referencia, la rectitud o la tolerancia de desviación y la etapa de producción en la que se aplica el requisito.
Elija rectificado cilíndrico para ejes de motores escalonados, con resaltes y de diámetros múltiples cuando varios muñones deben permanecer fieles a un eje. Elija el rectificado sin centros para ejes largos y planos cuando los principales requisitos sean un diámetro exterior consistente y un flujo de lote eficiente. Algunas rutas de producción utilizan ambos: el rectificado sin centros maneja un cuerpo plano de manera eficiente, luego el rectificado cilíndrico termina los cojinetes o muñones de sello críticos en relación con el eje del eje.
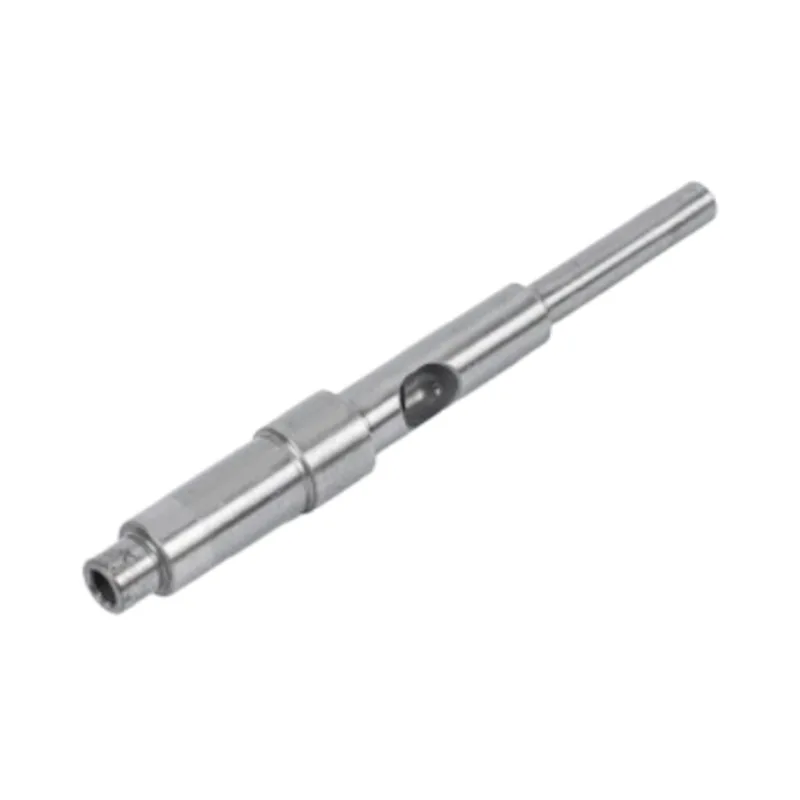
La respuesta corta: perforar un eje elimina mucho más peso que fuerza. Si se quita la mitad del diámetro exterior, se pierde una cuarta parte del peso, pero sólo alrededor del seis por ciento de la rigidez torsional. Ese oficio es el motivo por el que existen los ejes huecos, y comprenderlo es la forma de decidir.
En una bomba o ventilador, el eje del motor sólo tiene que entregar par. En un servoaccionamiento, una articulación de robot o un eje CNC, también tiene que entregar la posición. Unas pocas micras de desviación en el eje se convierten en un error visible al final del brazo del robot y un gemido que el operador escucha durante todo el cambio. Esa diferencia cambia qué especificaciones importan. Esta guía cubre los ejes que Guanshuo construye para la automatización y los números que los separan.
Casi todas las preguntas sobre ejes de motor terminan aquí: ¿qué acero? La respuesta honesta es que no existe la mejor calificación, sólo la mejor coincidencia. Un eje de bomba que vive en aire húmedo y un eje de tracción que invierte el par mil veces por hora fallan de maneras completamente diferentes. Esta guía compara las calificaciones que realmente ofrece Guanshuo y le brinda un camino para elegir una.
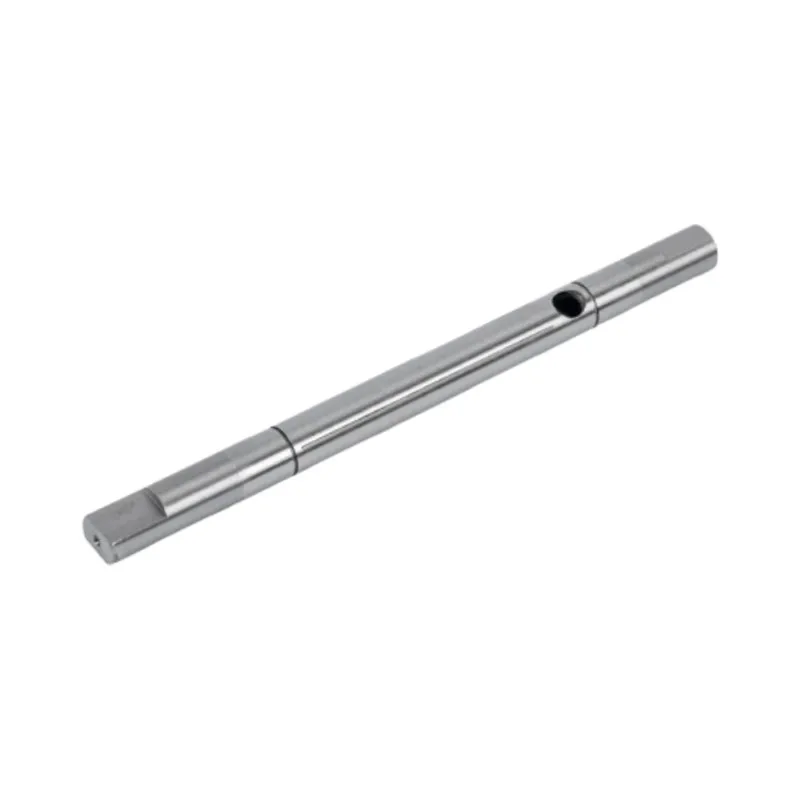
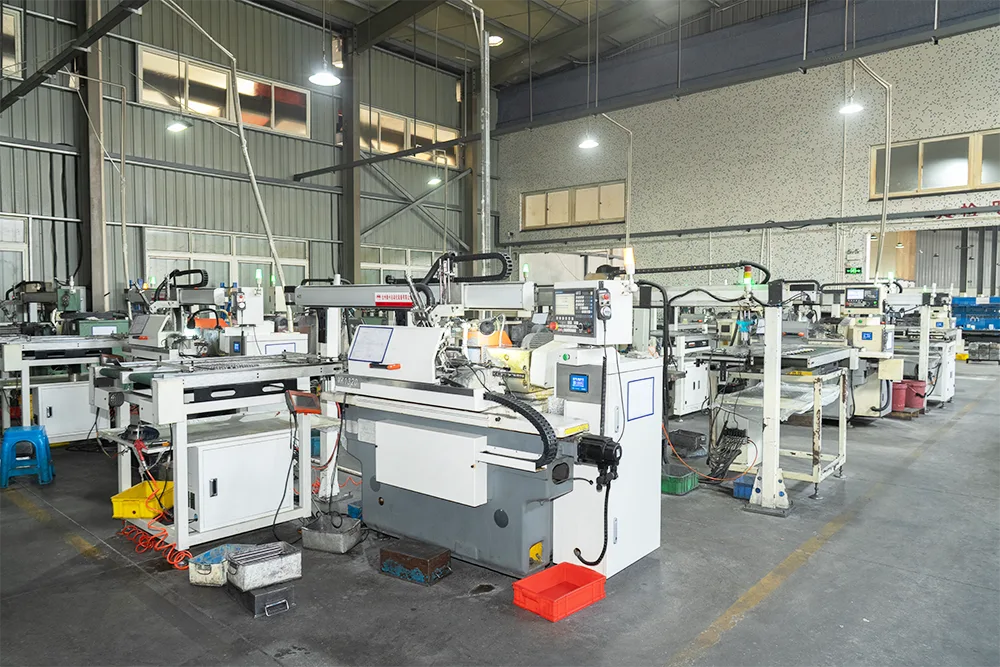
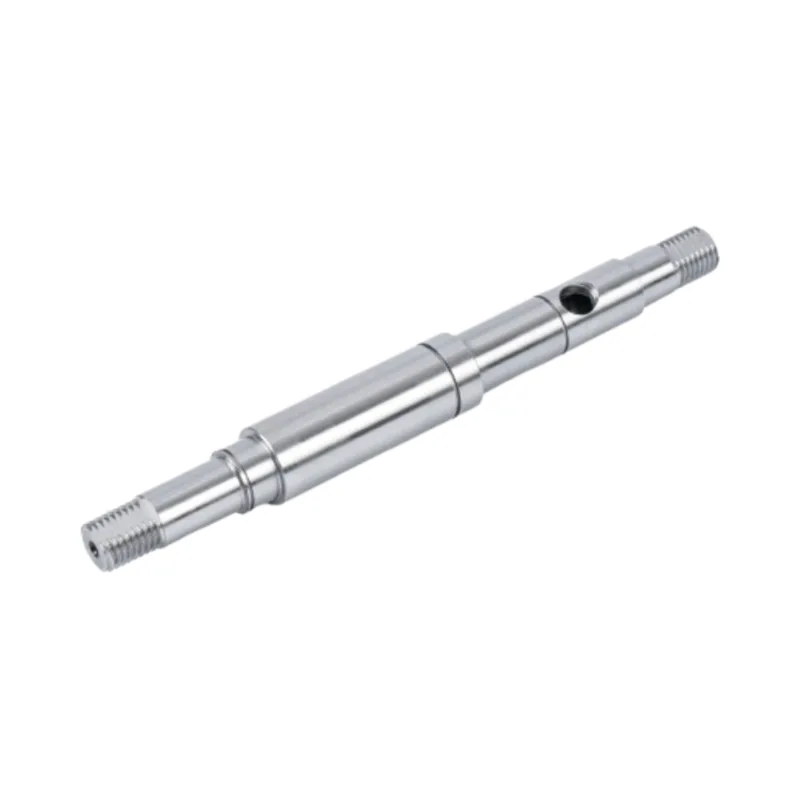
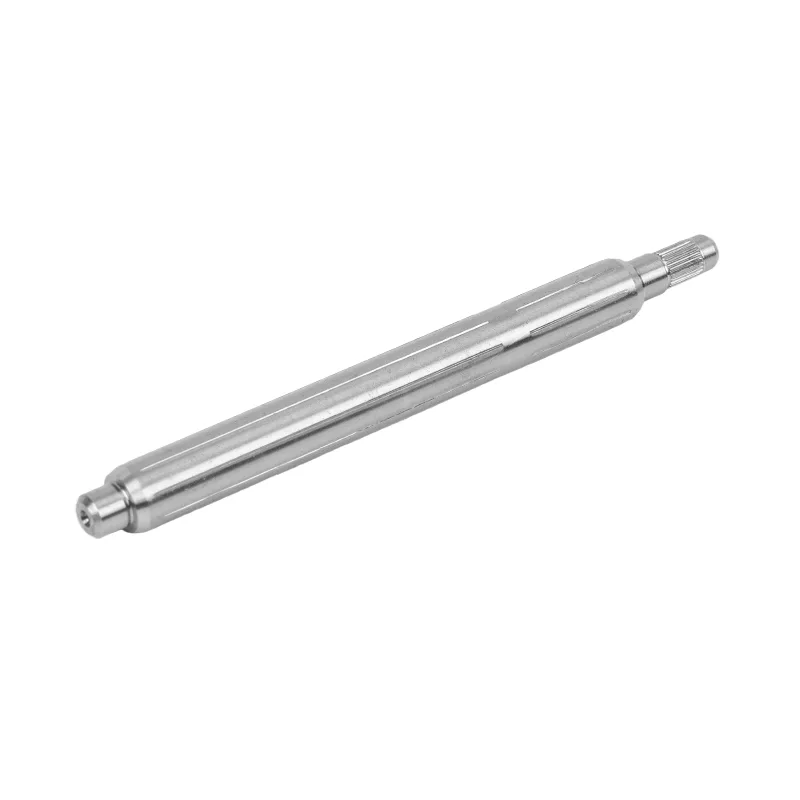
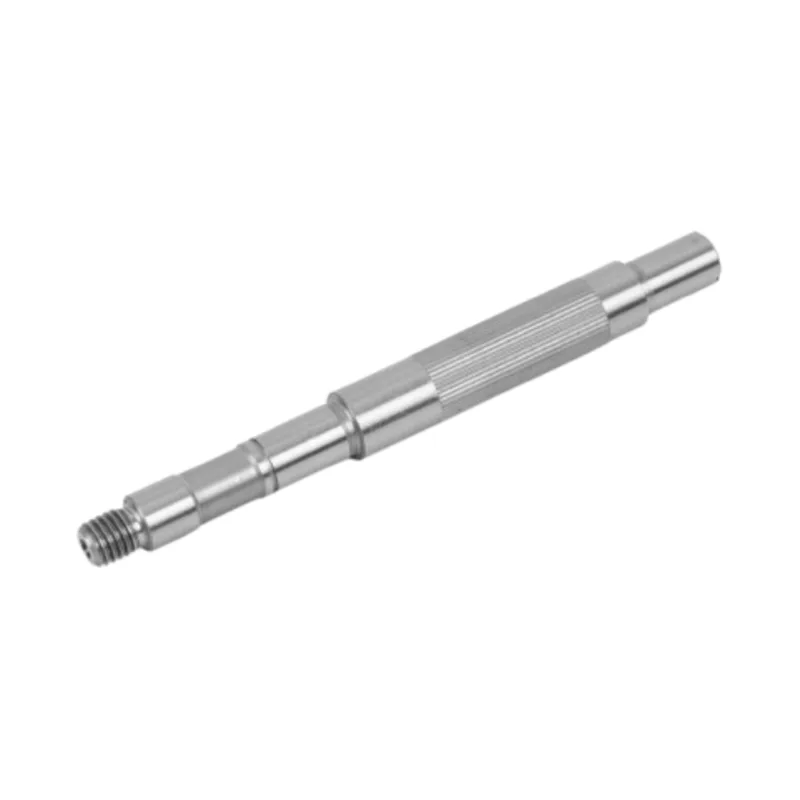
El mecanizado de precisión de ejes convierte una barra de acero en un eje de motor terminado a través de seis estaciones: inspección de materiales, torneado y fresado CNC, corte de engranajes o estrías, tratamiento térmico, rectificado de precisión e inspección final. El pulido siempre viene después del endurecimiento, porque el tratamiento térmico mueve el metal. Esa secuencia es la que mantiene la tolerancia IT5 a IT6, una rectitud dentro de 0,01 mm y un acabado superficial de Ra≤0,4 μm en el eje terminado.
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad


 25 2026-08
 25 2026-08
 19 2026-08
 19 2026-08
 19 2026-08
 19 2026-08