Un agujero ciego puede ser lo suficientemente profundo en el informe de inspección y aun así detener un inserto antes de su posición prevista. El detalle que falta a menudo es el perfil inferior: el punto más profundo de una cavidad perforada no es el final de su diámetro completo.
Nuestro punto de partida para una revisión del dibujo es el componente que se encuentra en el interior. ¿Qué lo ubica? ¿Hasta dónde debe entrar? ¿Toca el fondo o debe permanecer limpio? Esas respuestas determinan qué dimensiones merecen un control estricto. Una tolerancia de profundidad precisa adjunta a la característica incorrecta no resuelve el problema de ensamblaje.
Primero, verifique el diámetro y la profundidad juntos.
NuestroEspecificaciones del eje del motor de agujero ciego.Enumere diámetros de orificio de 2 a 30 mm y profundidades de orificio de 5 a 150 mm. La misma página del producto ofrece una relación máxima de profundidad a diámetro de 10:1, y relaciones mayores requieren revisión de ingeniería.
Esa última condición cambia cómo se debe leer el rango. Un orificio de 2 mm y una profundidad de 150 mm son puntos finales enumerados, pero al combinarlos se produce un orificio de 75:1. No es una combinación estándar sólo porque cada número aparezca en el catálogo.
| Diámetro del agujero | Profundidad utilizada para el cribado. | Profundidad ÷ diámetro | Resultado de la revisión del dibujo |
|---|---|---|---|
| 2 milímetros | 20 milímetros | 10:1 | En el límite de proporción indicado; comprobar material, perfil, tolerancia y acceso de inspección. |
| 10 milímetros | 100 milímetros | 10:1 | Pasa únicamente la pantalla de proporciones. Otros requisitos aún necesitan revisión. |
| 15 milímetros | 150 milímetros | 10:1 | Tanto en el límite de profundidad como en el límite de relación indicados. |
| 2 milímetros | 150 milímetros | 75:1 | Fuera del límite de 10:1 indicado; no lo trate como una configuración de catálogo de rutina. |
Para una profundidad de cribado de 150 mm, dividir por 10 da un diámetro interior de 15 mm. Se trata de un umbral aritmético, no de una recomendación para ampliar el diámetro interior a 15 mm. El orificio más grande puede dejar muy poca pared o cambiar la forma en que se retiene el inserto.
Acuerde qué profundidad se utiliza en la revisión de proporciones. Si el dibujo especifica una profundidad de diámetro completo, es posible que la broca tenga que llegar más lejos para crearla. El alcance de la herramienta, la geometría del fondo y la evacuación de virutas todavía pertenecen a la revisión del proceso.
Un agujero, tres profundidades diferentes
Una nota comoDIÁMETRO 10×20 DE PROFUNDIDADdeja demasiado margen a la interpretación cuando los últimos milímetros importan. Utilice una vista en sección e identifique las superficies controladas.
Profundidad de diámetro completo
Este es el alcance axial del orificio cilíndrico especificado antes de que el perfil inferior comience a reducir su diámetro. Si una plaquita necesita una longitud definida de acoplamiento cilíndrico, dimensione esa región. Un chaflán de entrada en la boca no proporciona el mismo contacto que el orificio recto.
Profundidad del punto más profundo
Este llega al punto interno más lejano. Con un fondo de perforación cónico, se extiende más allá de la región de diámetro completo. Es importante a la hora de comprobar el material restante en el extremo cerrado, pero no indica hasta dónde puede entrar un inserto de extremo plano.
Longitud de instalación útil
Esto pertenece al montaje, no al taladro. Depende del diámetro de la pieza acoplada y de la forma del extremo, su hombro de ubicación, el chaflán de la boca y cualquier espacio libre requerido en el fondo. Un inserto más pequeño o achaflanado puede entrar en parte de un fondo cónico; un inserto de extremo plano y ajustado puede que no. Compruebe juntos los perfiles de acoplamiento.
Nuestra vista de fábrica: si el inserto debe asentarse en un hombro, haga de ese hombro la característica de ubicación y defina el espacio libre hasta el fondo del orificio. Si el fondo debe ubicar el inserto, especifique su geometría de contacto y la profundidad relevante a partir de la referencia de ensamblaje. No deje esa elección a una nota de perforación genérica.
El requisito de un fondo plano también requiere detalles. Indique el área de apoyo requerida, el radio de esquina permitido y si se permite un hueco central. Una herramienta descrita como broca de fondo plano no define, solo por su nombre, todas las características que quedan en la cavidad.
Calcule la pared final en las peores dimensiones permitidas.
La distancia nominal que queda detrás del orificio no es la pared mínima. Utilice la longitud exterior más corta permitida y la característica interna más profunda permitida, ambas referenciadas desde la misma cara.
Si la dimensión de 20,00 mm controlara el punto más profundo, la misma longitud exterior daría 24,95 − 20,02 = 4,93 mm. La diferencia de 3 mm proviene enteramente del significado de la dimensión de profundidad. Un ajuste de ±0,02 mm no resolvería esa ambigüedad.
Este cálculo verifica únicamente la geometría. No establece que una pared de 1,93 mm sea segura bajo torsión, flexión, carga de inserción, presión interna o fatiga. El material, el tratamiento térmico y la geometría completa del eje aún necesitan evaluación de diseño.
Compruebe la pared radial por separado. Para un orificio redondo y centrado en una sección de eje redonda, la pared radial nominal es(diámetro exterior − diámetro interior) / 2. Un taladro desplazado deja una pared más delgada en un lado. Revise el orificio con la sección más pequeña del eje circundante y las ranuras o orificios transversales cercanos, no solo con el diámetro exterior más grande.
Ponga precisión donde el ensamblaje la necesita
Los datos del producto de orificio ciego de Guanshuo enumeran una tolerancia del diámetro del orificio de ±0,01 mm, una tolerancia de profundidad de ±0,02 mm, una coaxialidad entre el orificio y el muñón de ≤0,01 mm y una rugosidad de la pared interna del orificio de Ra ≤0,8 μm. Estos son controles diferentes. Ninguno sustituye a los demás.
| Parámetro de agujero ciego listado | Lo que ayuda a controlar | Lo que aún le falta al dibujo. |
|---|---|---|
| Diámetro interior ±0,01 mm | Tamaño de orificio permitido | Límites de las piezas acopladas y espacio libre o interferencia previstos; identificar la región de perforación controlada. |
| Profundidad ±0,02 mm | Posición axial de la característica de profundidad especificada | Cara de referencia y si la dimensión termina en el cilindro, cara de asiento o punto más profundo. |
| Coaxialidad entre orificio y muñón ≤0,01 mm | Relación de características internas y externas. | Datum de diario funcional, norma de dibujo aplicable y método de verificación acordado. No vuelva a etiquetar esto como descentramiento de superficie. |
| Pared interior Ra ≤0,8 μm | Textura de la superficie del orificio | Región superficial, requisitos de evaluación y acceso para medición. No especifica diámetro ni planitud del fondo. |
Para un ejemplo de holgura, un orificio de 10,00 ±0,01 mm y un inserto de 9,97 ±0,01 mm dan una holgura diametral mínima de 9,99 − 9,98 = 0,01 mm y una máxima de 10,01 − 9,96 = 0,05 mm. Estos son límites ilustrativos, no un ajuste recomendado. Que funcionen depende de los requisitos de temperatura, retención, alineación y ensamblaje.
Preferiríamos revisar esas dos dimensiones de acoplamiento juntas que agregar una tolerancia de orificio más estricta sin ningún motivo. Si solo una región corta ubica el inserto, identifique esa región. El resto de la cavidad puede servir como espacio libre, sujeto al diseño.
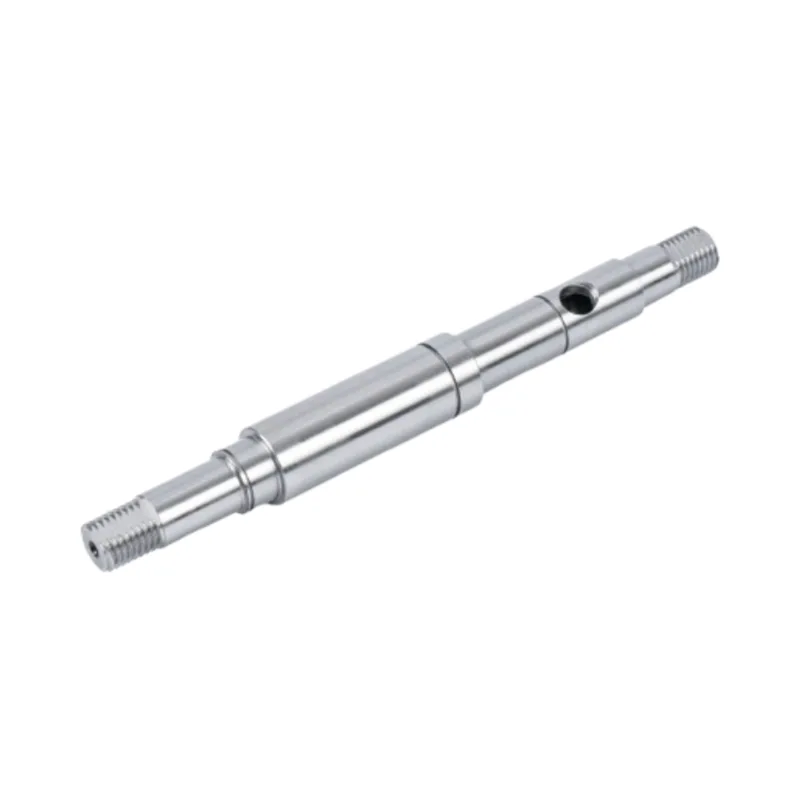
Una cavidad ciega se adapta a un componente que entra por un extremo mientras el otro extremo permanece cerrado. Aeje del motor con orificio pasanteSe adapta a un paso continuo. No elija un orificio ciego para una ruta de cable o fluido que deba salir por el extremo opuesto a menos que el diseño incluya otro pasaje adecuado. Un extremo cerrado por sí solo tampoco establece un conjunto sellado o una clasificación de protección de ingreso.
El extremo cerrado cambia el mecanizado y la inspección.
Guanshuo utiliza torneado y mandrinado CNC para sus ejes de orificio ciego. Desde el punto de vista de la fabricación, la cuestión difícil no es simplemente si una herramienta de corte puede alcanzar esa profundidad. Las virutas deben salir del agujero sin dañar su superficie, la herramienta debe permanecer estable y la geometría final debe ser mensurable.
El mayor alcance y el acceso restringido hacen que la estrategia de evacuación de material y virutas sea importante. Un dibujo que agrega ranuras internas, un ajuste de orificio apretado y una cara inferior controlada puede requerir una secuencia diferente a la de una cavidad de paso simple. Identifique qué elementos realizan una función antes de pedir el mismo acabado en todas partes.
Durante la inspección, medir la boca no establece el tamaño del orificio en toda la longitud de acoplamiento. Del mismo modo, una sonda de profundidad que toque el cono no puede establecer una profundidad de diámetro completo a menos que su geometría de contacto y método de medición tengan en cuenta ese perfil.
| Requisito | De acuerdo con el fabricante |
|---|---|
| Insertar compromiso | Dónde se comprueba el tamaño del orificio y cómo se verifica la longitud cilíndrica utilizable. |
| Espacio libre inferior o asientos | Con qué superficie contacta la medición de profundidad y cómo se verifica el perfil del fondo. |
| Alineación con el eje | Qué diario de trabajo establece el dato y si el método de inspección llega a la región interna requerida. |
| Limpieza | Restos de virutas o contaminación permitidos, acceso de inspección y protección después de la limpieza. Utilice un criterio de aceptación específico de la aplicación. |
| condición final | Si el tamaño, la geometría y la rugosidad se aplican después del tratamiento térmico y de cualquier proceso superficial final. |
Un medidor funcional puede ayudar a comprobar una envolvente de acoplamiento definida, pero no prueba automáticamente todos los requisitos de tamaño, textura y geometría. Elija el método de medición para la característica que se acepta. Nuestroguía de inspección del eje del motorcubre los controles del eje más ancho; la cavidad ciega necesita su propio acceso y revisión del punto de contacto.
Envíe el detalle de acoplamiento, no solo el diámetro del orificio.
Para una revisión útil de la cotización, envíe la sección del eje junto con el dibujo del inserto o sus dimensiones relevantes. El proceso de personalización de agujero ciego de Guanshuo acepta el dibujo del componente interno o una muestra física. Incluir:
- El propósito de la cavidad y la característica que ubica o retiene el componente interno.
- Límites de tamaño de orificio, longitud de acoplamiento requerida, espacio libre inferior o requisito de asiento y perfil inferior permitido.
- Paredes extremas y radiales mínimas, además de roscas, ranuras o orificios transversales cercanos.
- Material, condición del tratamiento térmico, requisitos finales de la superficie y datos funcionales del diario.
- Criterios de aceptación de inspección y limpieza, con los límites de las piezas acopladas donde el ajuste importa.
La mejora de dibujo más útil suele ser una vista en sección con una referencia de profundidad inequívoca. Permite que el diseño, mecanizado e inspección trabajen hacia la misma condición de montaje.
Preguntas frecuentes
¿Una profundidad de agujero ciego de 20 mm significa que una plaquita puede entrar 20 mm?
No necesariamente. La dimensión puede referirse al punto de perforación más profundo en lugar del diámetro completo del orificio. La longitud de instalación utilizable también depende del diámetro del inserto, el perfil del extremo, la característica de ubicación y el espacio libre requerido.
¿Puede Guanshuo fabricar un orificio de 2 mm y 150 mm de profundidad dentro del rango indicado?
Esa combinación da una relación profundidad-diámetro de 75:1, fuera del límite indicado de 10:1. Los rangos separados de 2 a 30 mm de diámetro y de 5 a 150 mm de profundidad no aprueban todas las combinaciones. Las proporciones mayores requieren una revisión de ingeniería.
¿Cómo calculo la pared final mínima con agujero ciego?
Reste la profundidad máxima del punto más profundo de la longitud mínima desde la cara de apertura hasta el extremo cerrado, utilizando la misma cara de referencia. Si la profundidad se especifica para la región de diámetro completo, incluya la profundidad máxima adicional del perfil inferior. El resultado es una holgura geométrica, no una aprobación de resistencia.
¿Todo eje de motor de agujero ciego debería tener un fondo plano?
No. Especifique una superficie de asiento inferior controlada cuando el conjunto lo necesite. Si el inserto se ubica en otro lugar y no llega al fondo, un perfil de fondo de perforación permitido puede ser suficiente. Defina cualquier área de contacto requerida, radio de esquina y margen de hueco central.
¿Ra ≤0,8 μm describe la pared interior del agujero ciego?
Sí. La especificación del producto de agujero ciego de Guanshuo enumera Ra ≤0,8 μm para la pared interior. Indique la región de superficie requerida y las condiciones de inspección en el plano; el valor de rugosidad no establece el ajuste, la alineación o la planitud del fondo del orificio.