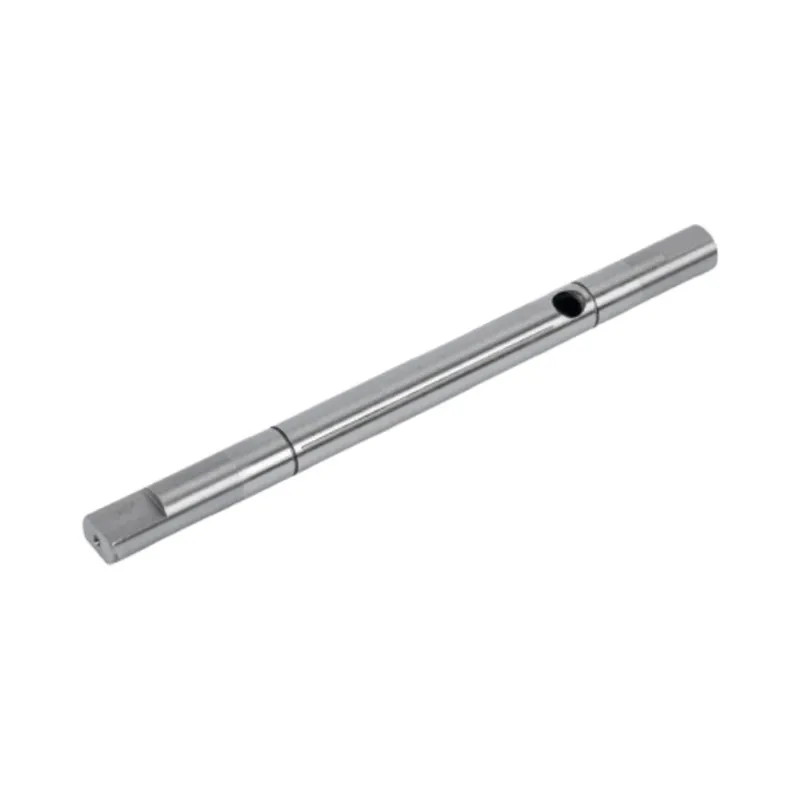
La tolerancia más estricta no elige el método de molienda. La geometría del eje sí. Un diámetro plano que puede pasar continuamente a través de una rectificadora sin centros es un problema de fabricación diferente al de dos muñones de cojinete que deben permanecer concéntricos a lo largo de un hombro.

Elija rectificado cilíndrico para ejes de motores escalonados, con resaltes y de diámetros múltiples cuando varios muñones deben permanecer fieles a un eje. Elija el rectificado sin centros para ejes largos y planos cuando los principales requisitos sean un diámetro exterior consistente y un flujo de lote eficiente. Algunas rutas de producción utilizan ambos: el rectificado sin centros maneja un cuerpo plano de manera eficiente, luego el rectificado cilíndrico termina los cojinetes o muñones de sello críticos en relación con el eje del eje.
La pregunta obvia del comprador es qué proceso es más preciso. La tolerancia por sí sola no puede resolverlo. Ambos procesos pueden producir diámetros de eje de precisión. La distinción útil es cómo se sujeta la pieza, qué superficies deben relacionarse entre sí y si la geometría puede moverse a través de la máquina sin interrupción.
Esa elección cambia la cotización y la configuración, así como lo que debe demostrar el informe de inspección. Un proveedor que selecciona el método a partir de un único diámetro puede pasar por alto la característica que realmente controla el conjunto del motor.
Comience con la geometría, no con un número de tolerancia
Considere dos dibujos que requieren el mismo diámetro de acabado y rugosidad de la superficie. El primero es un eje largo y liso con un diámetro exterior continuo. El segundo tiene dos muñones de cojinete, un hombro, una base de sello y una extensión más pequeña. Es posible que compartan una tolerancia, pero no un problema de trituración.
El eje liso confiere a la fábrica una superficie continua. Puede descansar entre una muela abrasiva y una muela reguladora mientras una hoja de apoyo la sostiene. El eje escalonado no puede atravesar esa configuración de la misma manera. Sus muñones deben terminarse una sección a la vez, con la pieza ubicada desde los centros u otro eje definido.
Cuando un dibujo llega a nuestro escritorio, rodeamos los muñones del cojinete y del sello antes de mirar el bloque de tolerancia general. Esas superficies nos dicen cómo funciona el eje. La ruta de rectificado debe proteger su tamaño, acabado y relación con el eje de trabajo.
Cómo sostienen el eje los dos métodos de rectificado
La sujeción de piezas cambia lo que controla el proceso.
Los diagramas están simplificados. Su propósito es mostrar por qué la sujeción de piezas, en lugar de una afirmación de marketing sobre la precisión, impulsa la elección del proceso.
En el rectificado cilíndrico, el eje gira alrededor de su eje central mientras la muela se acerca a un muñón seleccionado. Esto permite que la amoladora trabaje a través de escalones y hombros y preserve la relación entre diámetros separados.
En el rectificado sin centros, el eje no tiene soporte central. Se apoya sobre una cuchilla entre la muela abrasiva y la muela reguladora. La disposición es muy adecuada para un diámetro exterior continuo porque la pieza puede moverse a través de la zona de rectificado sin quedar sujeta entre centros.
Comparación de rectificado cilíndrico y sin centros
| factor de decisión | Rectificado cilíndrico | Rectificado sin centros | Lo que el comprador debe notar |
|---|---|---|---|
| Soporte de piezas | La pieza se ubica desde los centros y se gira alrededor de un eje definido. | La pieza descansa sobre una hoja de apoyo entre dos ruedas. | El método de soporte determina qué relación geométrica controla el proceso. |
| Geometría típica | Ejes escalonados, con hombros y multidiámetro. | Ejes largos y lisos con un diámetro exterior continuo. | Una tolerancia estricta no hace que una geometría inadecuada se ajuste a un proceso sin centros. |
| Agujeros centrales | Normalmente utiliza ubicaciones centrales para el eje de rectificado. | No se necesitan agujeros centrales para soporte. | No elimine las características centrales del diseño antes de que se acuerde la ruta del proceso. |
| Control más fuerte | Relaciones de concentricidad y agotamiento entre revistas separadas. | Tamaño consistente a lo largo de un diámetro exterior liso. | Elija el método alrededor de la superficie funcional, no la dimensión más fácil de medir. |
| Flujo de producción | Cada revista se aborda y finaliza como parte de una configuración definida. | Admite una alimentación rápida y continua para formas de eje adecuadas. | La velocidad sin centros crea valor sólo cuando la geometría lo permite. |
| Ajuste del eje del motor común | Muñones de cojinetes, zonas de sellado, hombros y ejes escalonados. | Ejes de motor lisos y secciones largas y lisas. | Un dibujo puede justificar una ruta combinada. |
Ninguna columna es un grado de calidad. Un comprador puede escribir "se requiere rectificado sin centros" porque el proyecto necesita volumen y luego enviar una pieza cuyo diseño de hombro y muñón requiera un rectificado basado en ejes. Un eje simple también puede heredar una ruta más lenta cuando su plantilla de dibujo se copió de una parte escalonada. El dibujo debe definir el resultado. La fábrica deberá elegir la ruta que pueda repetirla.
Cuando el rectificado cilíndrico es la mejor opción


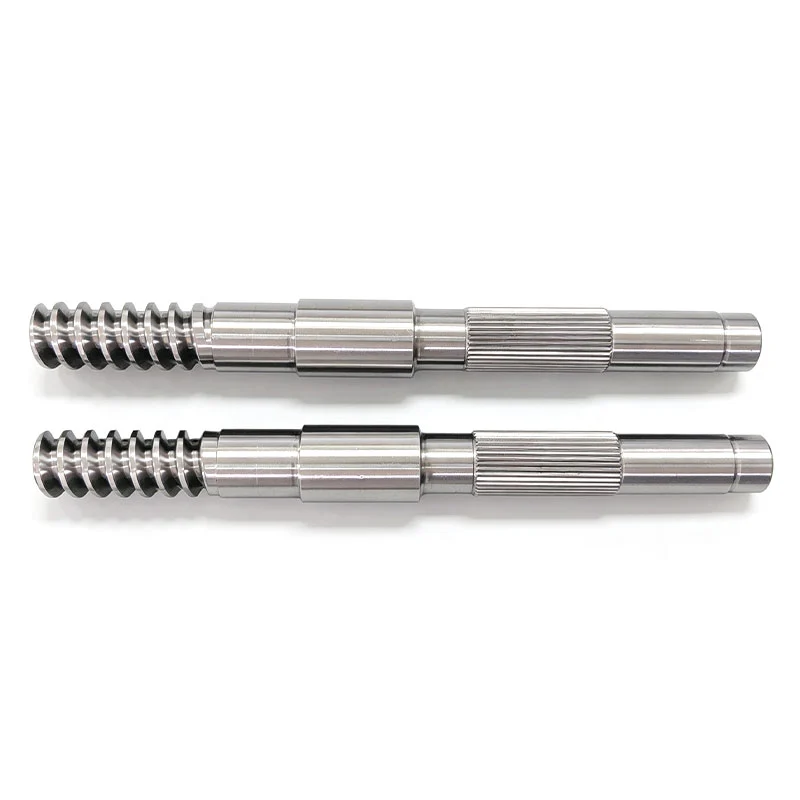
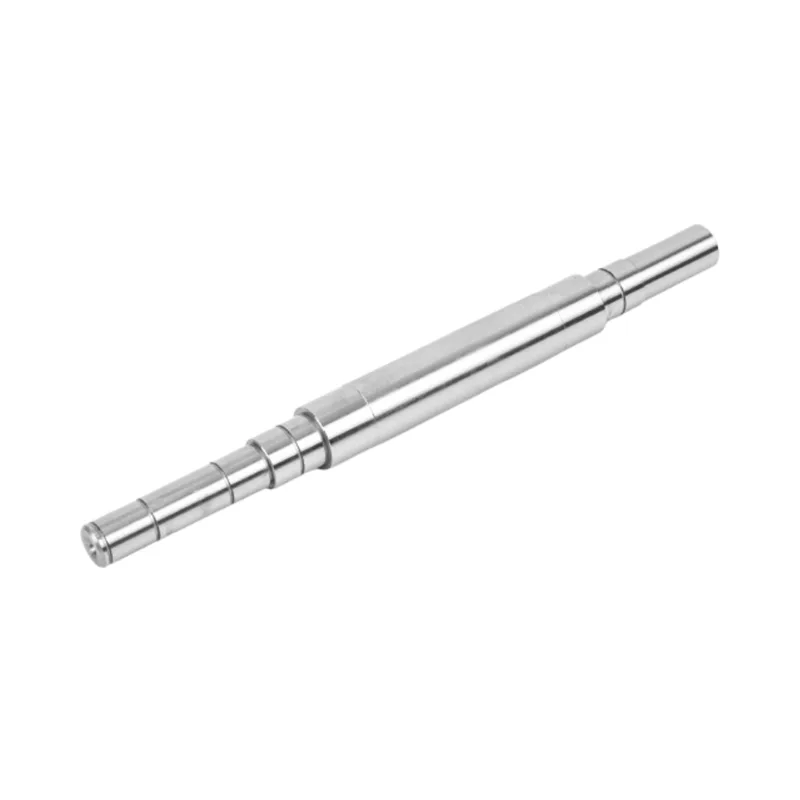
El rectificado cilíndrico tiene sentido cuando el eje tiene varios diámetros funcionales. Un muñón de rodamiento puede ubicarse al lado de un hombro, seguido de una superficie de sello y un extremo de transmisión más pequeño. Todos los diámetros pueden pasar sus controles de tamaño individuales y aun así producir un ensamblaje deficiente si sus ejes no coinciden.
Una solicitud de presupuesto que enumera la tolerancia del diámetro pero omite la relación de referencia entre los muñones está incompleta. El diámetro es una medida local. El descentramiento y la concentricidad describen relaciones. Una amoladora cilíndrica puede terminar un muñón mientras el eje gira alrededor de la misma referencia establecida para el otro muñón.
Normalmente preferimos esta ruta cuando el dibujo incluye:
- dos o más diámetros críticos separados por escalones u hombros;
- muñones de cojinetes y sellos que deben permanecer fieles al mismo eje;
- características que impiden un paso continuo a través de una configuración sin centros;
- un requisito de descentramiento vinculado a centros definidos o datos de diario;
- Pequeños volúmenes de producción donde la geometría importa más que la alimentación continua.
Guanshuo utiliza rectificado cilíndrico para ejes escalonados y con hombros en su actualflujo de trabajo de mecanizado de ejes. La fábrica opera 26 rectificadoras cilíndricas CNC, por lo que este es un proceso de producción central en lugar de un paso de acabado subcontratado.
Cuando el rectificado sin centros gana su lugar
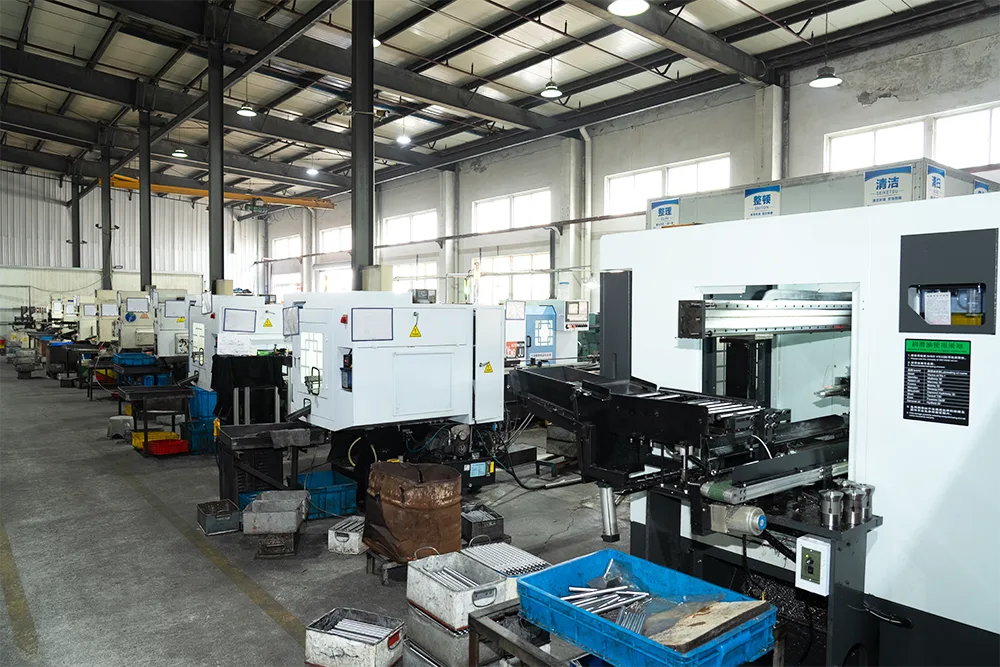
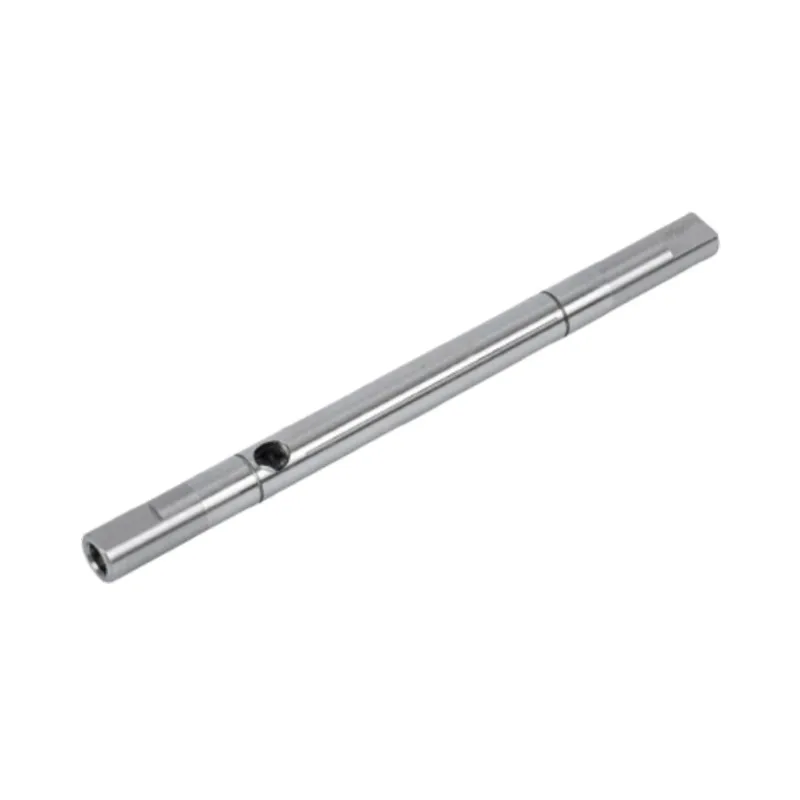
El rectificado sin centros resulta atractivo cuando la geometría del eje permanece plana. La hoja del soporte de trabajo sostiene la pieza cerca de la zona de rectificado y el proceso no necesita orificios centrales para transportar el eje. Es una forma práctica de sujetar un diámetro a lo largo de una pieza larga y delgada manteniendo al mismo tiempo un flujo de producción eficiente.
Buscamos tres condiciones antes de recomendarlo: una superficie de molienda continua, un diámetro que sea funcionalmente importante a lo largo de su longitud y una cantidad que se beneficie de la configuración. Si un hombro interrumpe el paso o se deben atar varios muñones a un eje central, la aparente ventaja de rendimiento puede desaparecer.
Guanshuo opera 6 rectificadoras sin centros de alta precisión. Eleje del motor liso rectificado con precisiónLa página enumera la precisión dimensional de IT5 a IT6, la rugosidad de la superficie hasta Ra 0,4 micrómetros y la rectitud dentro de 0,01 mm para esa línea de productos. Esos valores describen el producto terminado de eje liso. Una geometría diferente todavía necesita su propia revisión del dibujo.
Un flujo rápido de material no significa un control casual del proceso. El estado de la rueda, la acción reguladora, el soporte del soporte de trabajo y el material entrante afectan el diámetro final. El proceso es eficiente porque la configuración se adapta a la pieza, no porque la pieza reciba menos atención.
Un flujo de decisiones de fábrica para ejes de motores
Usamos el dibujo completo, pero el siguiente flujo muestra el orden de las preguntas. Impide que un equipo elija una máquina primero y obligue a la pieza a elegir esa opción después.
Selección de ruta de molienda
Lea el dibujo completo del eje.
Marque diarios, hombros y referencias funcionales.
¿Múltiples diámetros, escalones u hombros críticos?
En caso afirmativo
Ruta de rectificado cilíndrica
Si también se beneficia un cuerpo largo y liso, revise una ruta combinada.
Si no, continúa
¿Diámetro exterior largo, liso y continuo con un flujo de lote útil?
En caso afirmativo
Ruta de rectificado sin centros
si no
Revisar la ruta con el dibujo.
Utilice cilíndricos, sin centros o ambos donde cada uno encaje.
El diagrama de flujo es una ayuda para la planificación. El estado del material, el tratamiento térmico, los márgenes de molienda y los datos de inspección todavía pertenecen a la revisión final del proceso.
Cuando un eje usa ambos métodos
Un eje puede necesitar más de un método de rectificado. Si tiene un cuerpo plano largo y muñones funcionales más pequeños, el rectificado sin centros puede establecer el diámetro plano de manera eficiente. Luego, el rectificado cilíndrico puede terminar los muñones que necesitan una relación directa con el eje central.
Una sección lisa por sí sola no hace que todo el componente sea adecuado para el rectificado sin centros. Una función interrumpida puede impedir un pase continuo. Preferimos dividir el proceso donde cambia la geometría que comprometer las superficies que ubican el conjunto del motor.
| Estado del eje | Ruta primaria probable | Razón | Enfoque de inspección |
|---|---|---|---|
| Un diámetro largo e ininterrumpido | Rectificado sin centros | El soporte continuo y el flujo eficiente se adaptan a la geometría. | Consistencia del diámetro, rectitud y rugosidad a lo largo de la longitud controlada. |
| Dos muñones de rodamiento a lo largo de un hombro. | Rectificado cilíndrico | Los diarios deben relacionarse con un eje a pesar del paso. | Tamaños de diario, descentramiento, cilindricidad y relación de hombros. |
| Cuerpo liso con muñones finales críticos. | Ruta combinada | Cada método maneja bien la parte de la geometría que controla. | Tamaño del cuerpo más relación entre muñón y eje después del rectificado final. |
| Chavetero, orificio transversal o superficie interrumpida cerca de la zona de rectificado | Revisión de planos antes de seleccionar la ruta. | La interrupción puede afectar la forma en que la pieza pasa o se soporta. | Posición de la característica, condición de las rebabas, diámetro local y descentramiento. |
Qué puede arreglar cada proceso y qué no
El pulido es una operación de acabado. No puede reparar todas las decisiones anteriores. El eje debe llegar con el material adecuado, suficiente margen de rectificado, datos utilizables y tratamiento térmico ya previsto. Guanshuo'sproceso de mecanizado estación por estacióndeja el pulido hasta después del tratamiento térmico porque el calor puede mover el metal.
| Síntoma en el taller | Qué comprobar primero | Respuesta del proceso | Lo que la molienda no puede ocultar |
|---|---|---|---|
| El diámetro es correcto pero los muñones no corren juntos | Eje de referencia, condición central y secuencia del diario | Revisar el rectificado cilíndrico alrededor del eje funcional. | Un diámetro local correcto no demuestra muñones concéntricos. |
| Cambios de tamaño a lo largo de un eje largo y liso. | Rectitud entrante, soporte, estado de las ruedas y ubicaciones de medición | Revise la configuración sin centros y la longitud totalmente controlada. | Una medida cerca del final no puede describir todo el eje. |
| La superficie final todavía muestra áreas sin limpiar | Subsidio de molienda y distorsión después del tratamiento térmico. | Corrija el plan de stock ascendente antes de aumentar la eliminación de acabados. | El pulido no puede crear material faltante. |
| La aspereza pasa pero la vibración del ensamblaje permanece | Desviación, concentricidad, rectitud y datos de montaje. | Mida las relaciones geométricas, no solo el acabado de la superficie. | Una superficie lisa aún puede girar alrededor del eje equivocado. |
| El eje tratado térmicamente necesita una corrección excesiva | Ruta de tratamiento térmico, rectitud previa al rectificado y stock restante. | Revisar el enderezamiento antes del pulido final. | Quitar material adicional de un lado puede hacer que el diario quede por debajo del tamaño. |
No esperamos a que el pulidor final descubra que el dibujo no tiene datos utilizables. Durante la revisión, decidimos qué superficies definen la rotación y qué operación las crea. Esa discusión suele ser más valiosa que otro decimal añadido a una tolerancia general.
Capacidad de molienda e inspección en Guanshuo
Guanshuo opera 26 rectificadoras cilíndricas CNC y 6 rectificadoras sin centros de alta precisión. La base de equipamiento más amplia incluye 2 centros de mecanizado, 3 tornos-fresadoras y otras 60 máquinas CNC. Esa combinación permite a la fábrica conectar el mecanizado de desbaste, las funciones de accionamiento, el rectificado y la inspección dentro de una ruta del eje del motor.

El equipo de inspección incluye durómetros, proyectores bidimensionales, medidores de rugosidad de superficies, centros de medición de engranajes y medidores de cilindricidad. El instrumento tiene que coincidir con la pregunta. Un resultado de rugosidad respalda el requisito de la superficie. Una verificación de cilindricidad o descentramiento aborda la geometría. Ninguno sustituye al otro.
Para ejes de motores lisos rectificados con precisión, Guanshuo publica los siguientes valores finales:
| Característica del producto publicada | Valor del eje liso Guanshuo | Equipos de inspección enumerados en la página del producto. |
|---|---|---|
| Rugosidad de la superficie | Ra igual o inferior a 0,4 micrómetros | Probador de rugosidad de superficies |
| Precisión dimensional | Grado IT5 a IT6 | Proyector bidimensional y probador de cilindricidad. |
| Rectitud | En o por debajo de 0,01 mm | Probador de cilindricidad y centro de medición de engranajes. |
Esas cifras son útiles durante el abastecimiento inicial porque muestran la gama de ejes lisos publicada por la fábrica. No reemplazan un dibujo de pieza. Un eje escalonado, estriado, hueco o especial tiene diferentes superficies y relaciones de referencia, por lo que su plan de aceptación debe construirse alrededor de esa geometría.
Qué poner en el dibujo y en la solicitud de cotización.
Si desea cotizaciones comparables, no solicite únicamente "rectificado de precisión". Dígale a la fábrica qué resultado importa y deje que el ingeniero de procesos le explique la ruta. Una RFQ útil incluye:
- el plano completo del eje y su revisión actual;
- requisito de calidad del material y tratamiento térmico;
- diámetros acabados, tolerancias y longitudes de rectificado;
- agujeros centrales, hombros, ranuras, chaveteros, estrías y agujeros transversales;
- los cojinetes, sellos y muñones del rotor que definen el eje funcional;
- requisitos de descentramiento, concentricidad, cilindricidad, rectitud y rugosidad cuando cada uno de ellos sea aplicable;
- cantidad de lote y patrón de producción esperado;
- lugares de inspección, reglas de muestreo y requisitos de informe;
- cualquier superficie que deba permanecer sin rectificar o protegida.
Nuestra preferencia es recibir el requerimiento funcional y el dibujo juntos. Si una sección plana necesita consistencia de tamaño de gran volumen, el rectificado sin centros puede ser la respuesta correcta. Si dos muñones deben girar sobre un eje, el rectificado cilíndrico merece más atención. Si se dan ambas condiciones, construimos una ruta combinada en lugar de pretender que una máquina resuelve todos los problemas.
Preguntas frecuentes
¿Cuál es el rectificado más preciso, cilíndrico o sin centros?
Ninguno de los métodos es universalmente más preciso. El rectificado cilíndrico es más adecuado para controlar la relación entre muñones separados en ejes escalonados o con hombros. El rectificado sin centros es muy adecuado para mantener un diámetro exterior constante a lo largo de un eje plano. La precisión depende de hacer coincidir el proceso con la geometría y medir la característica correcta.
¿Se puede rectificar sin centros el eje de un motor paso a paso?
Un eje escalonado puede contener una sección plana que se beneficia del rectificado sin centros, pero los escalones y hombros pueden impedir un paso continuo a través de la configuración sin centros. Sus muñones críticos se revisan comúnmente para el rectificado cilíndrico porque deben permanecer fieles a un eje definido.
¿El rectificado sin centros requiere orificios centrales?
No. En el rectificado sin centros, el eje descansa sobre una hoja de apoyo entre la muela abrasiva y la muela reguladora. El proceso no utiliza agujeros centrales para soportar la pieza.
¿Puede un eje de motor utilizar ambos métodos de rectificado?
Sí. Una ruta de producción puede utilizar rectificado sin centros para un cuerpo plano largo y rectificado cilíndrico para cojinetes, sellos o muñones finales que deben estar relacionados con el eje del eje. La geometría del dibujo y los datos funcionales determinan si la ruta combinada es útil.
¿Qué precisión publica Guanshuo para ejes de motores lisos rectificados?
Guanshuo publica precisión dimensional IT5 a IT6, rugosidad superficial de hasta Ra 0,4 micrómetros y rectitud dentro de 0,01 mm para sus ejes de motor lisos rectificados con precisión. Otras geometrías de eje deben compararse con sus propios dibujos y requisitos de inspección.
Enviar el dibujo con el diámetro objetivo.
Guanshuo puede revisar la geometría de su eje, los muñones críticos, el tratamiento térmico y los requisitos de lote, y luego planificar la ruta de rectificado cilíndrico, sin centros o combinado alrededor de la función terminada.
Envíe su solicitud de cotización para el eje del motor