Poner el valor Ra más bajo en las notas generales puede parecer seguro. En la práctica, puede ocultar las superficies importantes y encarecer todo el eje. Un mejor dibujo asigna el acabado según lo que realmente hace cada característica de muñón, aterrizaje y accionamiento.

Especifique la rugosidad de la superficie del eje del motor por separado para cada zona funcional. Marque los muñones de los cojinetes, las superficies de contacto del sello, los asientos del rotor o de ajuste a presión y las características de transferencia de torsión en el dibujo, luego dé a cada zona el acabado que requiere su pieza acoplada. Mantenga el diámetro, la desviación, la rectitud y la cilindricidad como controles separados. En Guanshuo, los acabados publicados varían desde Ra ≤ 0,8 μm en un producto inoxidable de eje liso hasta Ra 0,2–0,4 μm en un eje de alta velocidad y Ra 0,05–0,2 μm en la posición de rodamiento de un eje de ultraprecisión. Se trata de gamas de productos específicos, no de una especificación general para cada eje del motor.
Un símbolo de rugosidad de la superficie es pequeño, pero puede cambiar toda la ruta de producción. Puede convertir un diámetro que podría terminarse en un torno en una operación de rectificado. También puede agregar pulido, otra característica de inspección y manipulación adicional para proteger la superficie.
Ese costo se justifica cuando la superficie lleva un rodamiento, pasa bajo un sello o controla un ajuste de precisión. Agrega poco valor en una sección de liquidación que no toca nada. El dibujo debería hacer obvia esa diferencia.
Por qué un valor Ra para todo el eje suele ser una instrucción incorrecta
A menudo vemos una nota de acabado general colocada en la esquina de un dibujo, mientras que el eje en sí tiene cuatro o cinco trabajos diferentes a lo largo de su longitud. La nota es fácil de leer pero difícil de elaborar con sensatez. ¿Se aplica sólo a los asientos de los rodamientos? ¿Incluye el piso del chavetero? ¿Se espera que la cresta del hilo tenga el mismo valor? ¿Qué pasa con una ranura de alivio que existe sólo para el paso de herramientas?
Si la respuesta es “en todas partes”, es posible que la fábrica tenga que proteger y terminar superficies que no afecten el ensamblaje. Si la respuesta es “sólo donde sea necesario”, el dibujo no le ha indicado al inspector dónde medir.
La rugosidad más cara no siempre es el número más pequeño. Es el número con un límite poco claro. Antes de elegir una rueda, una pasada de pulido o un plan de inspección, queremos saber dónde comienza el requisito, dónde termina y qué componente coincidente lo hizo necesario.
Un mejor enfoque es tratar el acabado superficial como un requisito funcional local. El eje aún puede tener un acabado general para áreas mecanizadas no críticas, pero las zonas importantes reciben su propio líder, longitud y valor Ra.
Mapear el eje por superficie funcional
El eje de un motor no es una sola superficie. Leído de izquierda a derecha, puede contener un extremo de acoplamiento, un muñón de cojinete, una base de sello, un asiento de rotor, otro muñón de cojinete y una extensión no funcional. Cada zona ve una condición de contacto diferente.
Mapa de superficie funcional para un eje de motor paso a paso.
Este mapa es un método de especificación, no un diseño de eje universal. Las zonas y valores finales deben seguir las piezas coincidentes y las condiciones de operación en el ensamblaje real.
Diarios de rodamientos
Un muñón de rodamiento necesita el ajuste del diámetro correcto y una superficie que admita un contacto constante. La rugosidad importa, pero un muñón pulido con un diámetro incorrecto o un descentramiento excesivo sigue siendo un mal asiento para el rodamiento. Coloque la leyenda Ra al lado del diario y mantenga visibles sus controles geométricos y de ajuste.
Sellar tierras de contacto
Los requisitos del proveedor del sello deberían llevar aquí. Identifique el ancho de contacto exacto en lugar de aplicar el acabado al diámetro completo más cercano. Cuando el diseño del sello controle la dirección de la superficie o características de textura adicionales, incluya esos requisitos en el dibujo también. Ra por sí solo no describe la dirección de las marcas de mecanizado.
Asientos de rotor, engranaje, polea y acoplamiento.
Estas interfaces a menudo dependen del ajuste, la transferencia de torsión y la alineación. Un Ra bajo puede soportar el ensamblaje, pero no prueba la coaxialidad ni evita un ajuste a presión incorrecto. Comience por cómo se ubica y carga el componente y luego decida cuánto acabado se necesita realmente.
Chaveteros y flancos estriados
En cuanto a las características de conducción, el perfil, la posición y la distribución de la carga pueden ser más importantes que hacer que la superficie sea visualmente brillante. El artículo sobre el proceso actual de Guanshuo, por ejemplo, proporciona Ra ≤ 0,8–1,6 μm para flancos de dientes estriados involutos, junto con controles separados de simetría y error de división. Ése es el patrón correcto: el acabado y la geometría están relacionados, pero no son intercambiables.
Lo que Guanshuo publica actualmente en sus páginas de eje
Nuestro propio sitio web muestra por qué un “eje de motor estándar Ra” no es una respuesta útil. Diferentes páginas de productos publican diferentes niveles de acabado porque sus aplicaciones y clases de precisión difieren. La siguiente tabla reúne esos valores dispersos en una sola vista.
| Página actual de Guanshuo | Rugosidad de la superficie publicada | Controles publicados relacionados | Cómo leer el valor |
|---|---|---|---|
| Eje del motor liso de acero inoxidable. | Ra ≤ 0,8 µm | Straightness ≤ 0.03 mm; coaxialidad ≤ 0,02 mm; circularidad ≤ 0,01 mm; cilindricidad ≤ 0,02 mm | Una especificación a nivel de producto para esta página de eje liso de acero inoxidable, no una especificación predeterminada para todas las piezas de acero inoxidable. |
| Rectificado de precisión de ejes de motor lisos | Ra ≤ 0,4 µm | Precisión dimensional IT5–IT6; rectitud ≤ 0,01 mm | Una capacidad publicada de eje liso rectificado con precisión vinculada al rectificado y la inspección. |
| Eje del motor paso a paso | A menudo Ra 0,4 μm o menos en superficies de sellado y cojinetes de chaveta | El énfasis de la página está en el montaje de múltiples diámetros y las relaciones entre funciones. | La redacción es local: las zonas críticas de rodamientos y sellos reciben el acabado fino, no automáticamente todo el eje escalonado. |
| Eje del motor de alta velocidad | Ra 0,2–0,4 µm | Diámetro exterior h6/h5; Descentramiento del eje ≤ 0,001–0,003 mm | Una gama de productos de alta velocidad donde el acabado se combina con una geometría de funcionamiento ajustada. |
| Eje del motor de ultraprecisión | Ra 0,05–0,2 μm en la posición de apoyo | Diámetro exterior h5; coaxialidad ≤ 0,002 mm; Descentramiento radial ≤ 0,003 mm | El rango publicado más ajustado en esta comparación. Está explícitamente limitado a la posición de soporte del producto de ultraprecisión. |
Es que la rugosidad pertenece a una clase de producto y a una superficie funcional. Copiar Ra 0,05–0,2 μm desde una posición de rodamiento de ultraprecisión a un diámetro de juego normal cambiaría el proceso y la carga de inspección sin resultar beneficioso en el montaje.

Lo que Ra controla y lo que no puede controlar
Ra es la media aritmética de las desviaciones de altura en un perfil de superficie medido. Es útil porque reduce una traza compleja a un número comparable. Esa conveniencia es también su debilidad. Dos superficies pueden compartir un valor Ra y al mismo tiempo tener diferentes formas de pico, espaciado o dirección de marca de mecanizado.
Para un dibujo del eje de un motor, piense en Ra como un miembro de un conjunto de control. Describe una textura fina. No nos dice si el diámetro es correcto, si el muñón es redondo o si dos asientos de rodamiento giran alrededor del mismo eje.
| Control | Pregunta que responde | Lo que no prueba | control de fábrica |
|---|---|---|---|
| Rugosidad superficial (Ra) | ¿Qué tan grandes son las desviaciones promedio del perfil fino? | Diámetro, redondez, dirección de colocación o alineación con otro muñón | Probador de rugosidad superficial en la zona definida. |
| Diámetro y ajuste | ¿Se ensamblará el eje con el orificio correspondiente según lo previsto? | Si la superficie gira fiel al eje de trabajo | Medición de tamaño con equipo adecuado a la tolerancia. |
| Redondez / cilindricidad | ¿La forma del diario es redonda y consistente en toda su longitud? | Su relación con un rodamiento remoto o una función de transmisión. | Medición de cilindricidad |
| Sin | ¿Cuánto varía la superficie controlada mientras gira alrededor de un eje de referencia? | La textura microscópica de la superficie. | Medición de rotación hasta la referencia del dibujo. |
| Rectitud | ¿El eje o su línea derivada se mantiene dentro de la zona de rectitud permitida? | Rugosidad local o ajuste de acoplamiento final. | Método elegido para la característica y tolerancia especificadas. |
Esta distinción evita un error de compra común: aprobar una muestra brillante cuando la relación de características es incorrecta. La apariencia puede ser útil, pero los resultados del dibujo y la inspección deben describir la función.
Un flujo de trabajo de fábrica para configurar el dibujo.
Cuando el valor Ra aún no se ha establecido, no comenzaríamos abriendo un gráfico final. Empezaríamos por la asamblea. La siguiente secuencia convierte una vaga solicitud de un “eje liso” en requisitos que tanto la producción como la inspección pueden seguir.
Del componente acoplado al acabado mensurable
El orden importa. Un objetivo final sin una zona funcional definida o un punto de medición aún está incompleto.
1. Marca lo que toca el eje.
Enumere la pieza coincidente en cada diámetro. Un aro interior de rodamiento, un sello dinámico, un conjunto de rotor y un área libre de juego no exigen lo mismo del metal. Si no se conoce la pieza coincidente, marque el requisito de revisión en lugar de tomar prestado el Ra más pequeño en otra parte del dibujo.
2. Establecer el eje de trabajo y montar
Elija el dato que representa cómo gira el eje en el motor. Luego controle los diarios críticos de ese eje. Aquí es donde la tolerancia del diámetro, la desviación y la cilindricidad entran en el dibujo. La rugosidad debe respaldar esos requisitos, no sustituirlos.
3. Aplicar Ra a una longitud limitada.
Muestra el diario exacto o el terreno de contacto. En un eje escalonado, una guía puede señalar un diámetro con una longitud definida. Para una pista de sello corta dentro de un diámetro de tierra más largo, identifique la zona de contacto del sello por separado si sus requisitos de acabado difieren.
4. Revisar el proceso antes de congelar el valor.
La cuestión práctica es si el material, la dureza, la geometría y la cantidad especificados pueden seguir una ruta de acabado estable. Si el eje recibe un tratamiento térmico, el pulido final normalmente sigue al endurecimiento para poder eliminar el movimiento causado por el tratamiento térmico y establecer el tamaño y la superficie finales.
5.Haga que la aceptación sea inequívoca
Decide dónde se tomará el trazo de rugosidad y qué documentación necesita el pedido. Un proveedor y un comprador no deberían descubrir en la inspección final que interpretaron la zona de medición de manera diferente.
Haga coincidir el acabado con una ruta de proceso realista
El acabado de la superficie no proviene de una configuración de máquina aislada. La condición del material, el margen de giro, el movimiento del tratamiento térmico, la configuración del rectificado, el estado de la rueda, el refrigerante y el manejo afectan la superficie final. Cuanto más estrecho sea el objetivo, más tendrá que apoyarlo toda la ruta.
Nuestroproceso de mecanizado de ejes de precisióncoloca la molienda después del tratamiento térmico. Ese orden permite la operación final para corregir tamaño y superficie después del endurecimiento. Para ejes de motor lisos rectificados con precisión, la página de producto actual publica IT5–IT6, rectitud ≤ 0,01 mm y Ra ≤ 0,4 μm. Esos valores se entregan como un conjunto, no como tres reclamos finales no relacionados.
| Etapa del proceso | Su trabajo en el eje. | Decisión que afecta la rugosidad | Malentendido común |
|---|---|---|---|
| torneado CNC | Crea los diámetros básicos, los hombros y la condición del material. | Dejar stock adecuado en las zonas críticas que serán rectificadas posteriormente. | Esperando un fino pase de giro visual para reemplazar todo el control geométrico final |
| Tratamiento térmico | Construye la dureza o condición mecánica requerida. | Permitir el movimiento antes de que finalice el diario final. | Terminar el diámetro crítico primero y asumir que el endurecimiento no lo moverá |
| Rectificado cilíndrico | Acabados de muñones seleccionados y su relación con el eje del eje. | Elíjalo donde la geometría escalonada y los diámetros funcionales separados deban permanecer relacionados | Seleccionar el proceso solo a partir de un valor Ra |
| Rectificado sin centros | Termina eficientemente diámetros exteriores continuos sin agujeros centrales | Úselo cuando la geometría y la estrategia de referencia se adapten al soporte sin centros. | Suponiendo que cada eje de varios pasos pueda pasar por la misma configuración |
| Ultraacabado/pulido | Refina aún más una superficie cuando el requisito funcional lo requiere. | Aplicarlo localmente y proteger la geometría ya establecida. | Usar pulido para reparar diámetro, redondez o descentramiento |
Si un dibujo muestra el Ra más estrecho en cada superficie girada, nos preguntaríamos qué zonas realmente coinciden. Esto no es un intento de bajar la calidad. Así es como mantenemos los muñones críticos en una ruta controlada sin agregar trabajos de acabado a roscas, relieves y diámetros de holgura que no pueden mejorar el rendimiento del motor.
Haga que la leyenda de rugosidad sea inspeccionable
Una buena especificación le indica al inspector dónde colocar el instrumento. "Ra 0,4" en una nota general no responde a eso. “Ra ≤ 0,4 μm en el muñón del rodamiento ØD para longitud L” sí lo es. Los símbolos y dimensiones reales deben seguir el estándar de dibujo utilizado por el comprador.
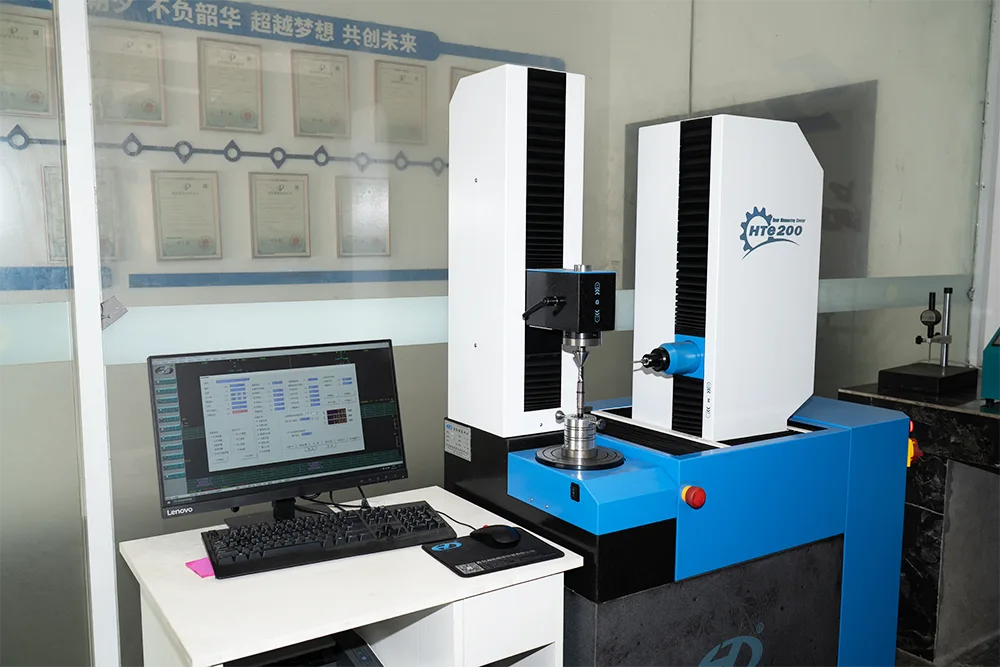
La página actual de la fábrica de Guanshuo enumera medidores de acabado superficial, medidores de cilindricidad, proyectores bidimensionales, probadores de dureza y centros de prueba de engranajes. Cada instrumento responde a una pregunta diferente. El medidor de acabado superficial verifica Ra. El equipo de cilindricidad comprueba la forma y la geometría de rotación relacionada. El proyector admite perfiles y dimensiones de funciones. Un plan de inspección completo envía cada requisito a la herramienta adecuada.
Para cada indicación Ra crítica, identifique la superficie, su longitud axial y cualquier ranura o borde excluido. Si la dirección de medición, el plan de muestreo o el informe completo son importantes para su proceso de aceptación, acuerdelos antes de la producción en lugar de agregarlos después de que las piezas estén terminadas.

Cinco errores de dibujo que resolveríamos antes de la producción
1. El Ra más bajo aparece sólo en el bloque de título.
Nos preguntaríamos si se aplica a toda la parte o sólo a las revistas críticas. La solución es mantener un acabado general realista y agregar notas locales donde el ensamblaje necesita más.
2. Un muñón de rodamiento tiene Ra pero no encaja
El acabado no puede decirnos cómo se ensamblará el rodamiento. Agregue la tolerancia del diámetro o el requisito de ajuste y la relación geométrica relevante.
3. Una tierra de focas no tiene límites definidos
El rectificador y el inspector necesitan saber la longitud real del contacto. Marque el terreno, luego transfiera el acabado y cualquier requisito direccional del diseño de sello seleccionado.
4. Se espera que el pulido solucione el descentramiento
El pulido puede refinar la textura. No crea la relación que falta entre dos revistas. El descentramiento debe incluirse en el punto de referencia, la configuración, la ruta de rectificado y el plan de inspección.
5. Se copia un valor de página de producto sin su alcance de producto.
Ra 0,05–0,2 μm aparece en nuestra página de ejes de ultraprecisión para la posición del rodamiento. No debería convertirse en una nota predeterminada en cada solicitud de cotización de ejes. Comience con la necesidad de ensamblaje y luego utilice la capacidad del producto relevante como referencia de viabilidad.
Lista de verificación de RFQ para el acabado de la superficie del eje del motor
Una solicitud de cotización limpia le brinda a la fábrica suficiente información para cotizar el proceso, no solo la forma del metal. Antes de enviar un plano del eje del motor, verifique los siguientes puntos.
- Se indican el grado del material y la condición del tratamiento térmico.
- Se identifican las zonas de rodamiento, sello, rotor, engranaje, polea y acoplamiento.
- Cada superficie crítica tiene un diámetro claro, un límite axial y un valor Ra.
- Los ajustes requeridos y las referencias de referencia son visibles en el dibujo.
- El descentramiento, la rectitud, la redondez o la cilindricidad se especifican cuando la función lo requiere.
- Los detalles de la superficie del sello siguen el sello seleccionado o el requisito del sistema.
- Las áreas no funcionales no se mantienen accidentalmente en el acabado local más ajustado.
- Se incluyen la cantidad, la etapa de la muestra y las expectativas del informe de inspección.
- Cualquier superficie protegida o de apariencia crítica está marcada para manipulación y embalaje.
Si el dibujo aún se encuentra en la etapa de concepto, envíe junto con él la información de la pieza coincidente. Podemos revisar qué zonas necesitan lógicamente torneado, rectificado o acabado adicional y luego responder preguntas antes de que se elabore un precio en torno a una interpretación incorrecta.
Preguntas frecuentes
¿Cuál es la rugosidad superficial típica del eje de un motor?
No existe un valor Ra único para cada eje del motor o cada superficie de un eje. Las páginas de productos actuales de Guanshuo publican Ra ≤ 0,8 μm para un producto de eje liso de acero inoxidable, Ra ≤ 0,4 μm para ejes lisos rectificados con precisión, Ra 0,2–0,4 μm para un eje de alta velocidad y Ra 0,05–0,2 μm en la posición de rodamiento de un eje de ultraprecisión. Seleccione el valor de la pieza coincidente, velocidad, ajuste y superficie funcional en lugar de copiar el número más bajo.
¿Todo el eje del motor debería tener el mismo valor Ra?
Generalmente no. Los muñones de los cojinetes, las superficies de sellado, los asientos del rotor y las funciones de transmisión realizan diferentes trabajos. Dé indicaciones locales sobre el acabado de la superficie de las zonas críticas y utilice un acabado general práctico para las áreas no funcionales. Esto mantiene el dibujo claro y evita pagar por precisión que no ayuda al montaje.
¿Un valor Ra más bajo significa que el eje tiene mejor calidad?
Sólo si la menor rugosidad sirve para la aplicación y el resto de la geometría es correcta. Ra no demuestra diámetro, redondez, cilindricidad, rectitud o descentramiento. Un eje de alta calidad debe cumplir todas las especificaciones funcionales; el número más pequeño de acabado superficial por sí solo no lo hace mejor.
¿El pulido puede corregir el descentramiento del eje o un ajuste incorrecto del rodamiento?
No. El pulido puede refinar la textura de la superficie, pero no sustituye el control del diámetro y la geometría. El ajuste y la desviación del rodamiento deben establecerse mediante los datos de mecanizado, la secuencia del proceso, la configuración del rectificado y la inspección adecuada.
¿Qué información debe acompañar a la indicación Ra del eje del motor?
Identifique la superficie exacta y la longitud axial, luego incluya el ajuste de acoplamiento, el dato y los controles geométricos relevantes. Para tierras de focas, agregue cualquier requisito de dirección de superficie o textura del diseño de sello seleccionado. También se indicará el informe de inspección o requisito de muestreo cuando afecte a la aceptación del pedido.
Envíenos el dibujo del eje, no solo el objetivo Ra.
Marque los cojinetes, sellos y superficies de ajuste si no son obvios. El equipo de fabricación de Guanshuo puede revisar las zonas funcionales, la ruta de molienda y los puntos de inspección antes de cotizar.
Solicitar una revisión de dibujo