Un diámetro de muñón correcto no garantiza que un rodamiento se asiente contra su cara de ubicación. La esquina entre esas dos superficies y las dimensiones que conducen al siguiente arcén merecen su propia revisión.
Cuando un conjunto se detiene antes de llegar a un hombro, reducir el diámetro del eje es una primera suposición costosa. Es posible que el orificio ya encaje correctamente. Un choque de esquinas, una rebaba o una dimensión axial incorrecta pueden producir un problema de ensamblaje que otra pasada sobre el muñón no solucionará.
Nuestra preferencia al revisar el dibujo es identificar primero las superficies de contacto previstas. Queremos saber dónde debe asentarse el aro del rodamiento, qué lo sujeta por el otro lado y qué superficies deben permanecer libres. Luego podemos discutir cómo mecanizar e inspeccionar la pieza.
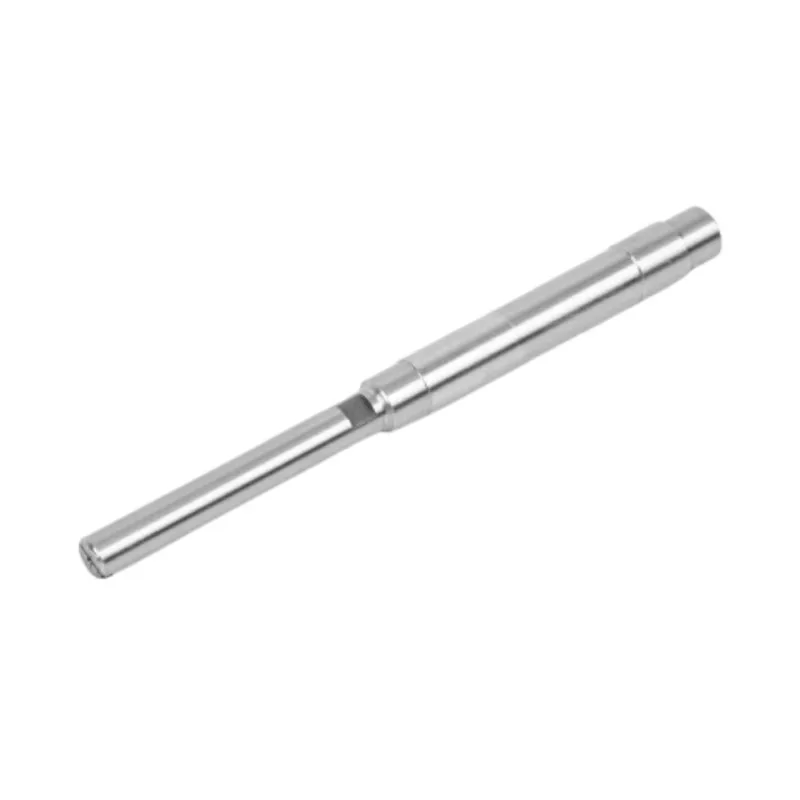
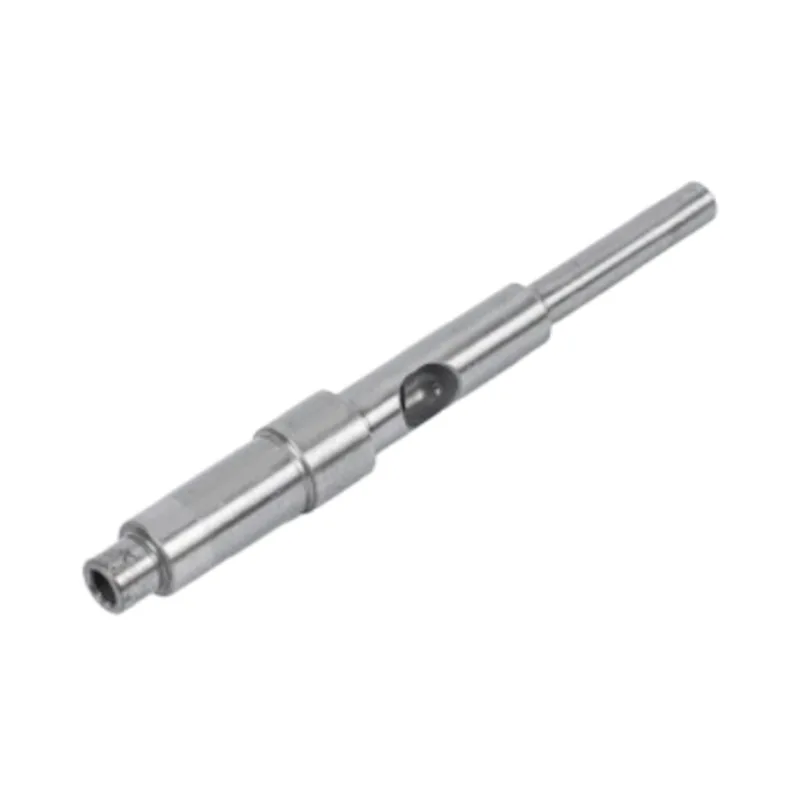
Comience con el anillo que debe tocar el hombro.
Un resalte en el eje normalmente ubica el aro interior del rodamiento. Su diámetro debe proporcionar un soporte adecuado sin entrar en contacto con piezas que deben quedar libres. Los límites de los pilares del fabricante del rodamiento ayudan a definir esa envolvente. Un hombro más alto no es automáticamente una mejora.
Muestre también la disposición de retención. Un hombro detiene el movimiento hacia su cara; por sí solo no impide el movimiento que se aleja de esa cara. Dependiendo del diseño, otro componente, una tuerca, un elemento de retención o el ajuste especificado pueden proporcionar la restricción opuesta. Mantenga esa decisión visible en el plano de montaje.
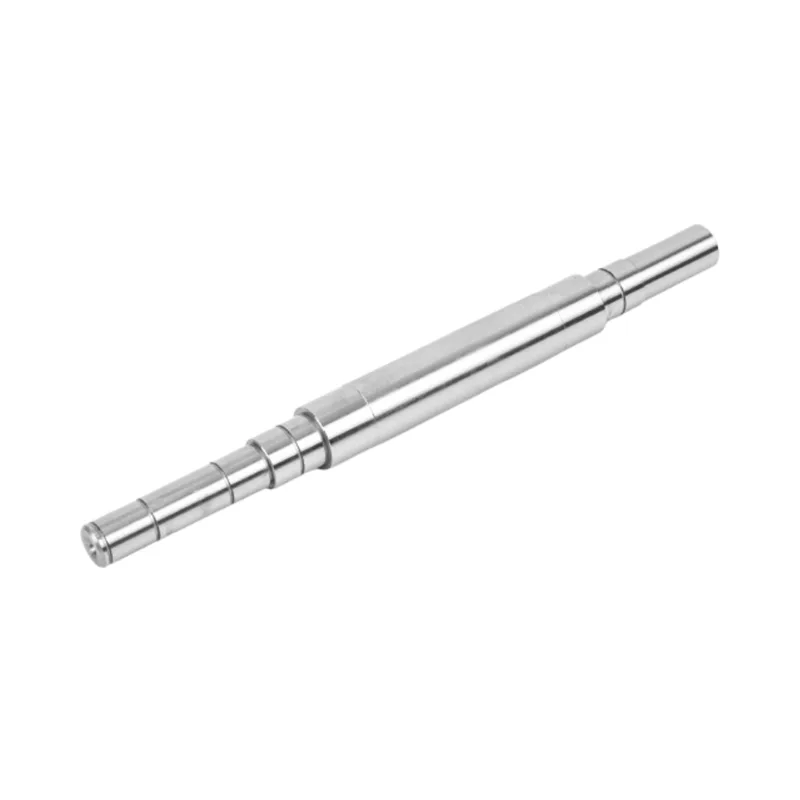
Elrango de eje del motor paso a pasoIncluye diseños de un solo paso y de dos pasos. La selección entre ellos debe seguir el número y la ubicación de las interfaces funcionales. Agregar un escalón porque parece una parada conveniente también agrega una superficie y una dimensión a la fabricación.
Un filete útil también debe dejar espacio para la esquina de apoyo.
El radio de transición ocupa el espacio donde el muñón se encuentra con el hombro. Si se introduce en la envoltura de la esquina del anillo del rodamiento, el anillo puede hacer contacto con el radio antes de que su cara lateral llegue al hombro. El conjunto puede parecer casi asentado mientras su cara de ubicación prevista todavía está descargada.
Utilice la designación exacta del rodamiento y las dimensiones recomendadas de filete de eje y hombro. No deduzca el radio de eje permitido a partir de una esquina redondeada en una imagen del catálogo. La dimensión del chaflán del rodamiento y el filete de eje máximo permitido son entradas de dibujo diferentes.
Guanshuo'sespecificación del eje de doble pasoenumera un radio de transición personalizable de R0,5 a R2 mm. Ese rango describe la geometría del eje disponible. No está permitido utilizar ningún radio en ese rango con ningún rumbo.
Elige entre un radio compatible y un relieve revisado
Para una geometría de hombro comparable, una transición suave más grande generalmente reduce la concentración de tensiones locales. Es por eso que simplemente hacer que la esquina sea más afilada merece una revisión de carga. Un corte socavado puede proporcionar espacio para el mecanizado y el asiento, pero elimina material y crea su propia geometría local.
Si el eje necesita un radio mayor que el que acepta la disposición del rodamiento, puede valer la pena evaluar un espaciador aliviado o una disposición diferente. Cualquier espaciador agregado también cambia las dimensiones axiales. El diseñador del eje debe revisar la resistencia y el ensamblaje resultantes, en lugar de tratar el espaciador como una solución gratuita.
Separe el diámetro, la orientación del hombro y la ubicación axial
Las páginas oficiales del producto brindan puntos de partida útiles, pero los controles describen cosas diferentes. Mantenga sus nombres e instrucciones intactos cuando los transfiera a una solicitud de cotización.
| Especificación de producto publicada | lo que controla | Lo que aún queda por definir |
|---|---|---|
| Diámetro del eje de trabajo de un solo paso: g6/h6 | La zona de tolerancia del diámetro del eje elegida | Qué zona se aplica, tamaño nominal y orificio de acoplamiento. Esta no es una recomendación universal sobre el ajuste de rodamientos. |
| Perpendicularidad del hombro de un solo paso: ≤0,02 mm | Orientación de la cara final del escalón | El dato referenciado y la cara controlada real. |
| Ancho de paso único de doble paso: 3 a 8 mm, tolerancia ±0,02 mm | Un ancho de paso axial individual | La distancia ensamblada que importa y su pila de tolerancia total |
| Desviación radial del muñón de doble paso: ≤0,02 mm | Desviación de una superficie de diario | Configuración del datum y ubicación de medición; Este no es un valor de descentramiento de la cara axial. |
| Filete de transición de doble paso: R0,5 a R2 mm, personalizable | La geometría de esquina propuesta. | Compatibilidad con la pieza de acoplamiento y el caso de carga. |
Fuentes:especificaciones de producto de un solo pasoy la tabla de productos de doble paso vinculada anteriormente. Las tablas se desplazan horizontalmente en pantallas pequeñas.
Para un hombro de localización, la orientación de la cara y la posición axial son requisitos separados. Una cara puede ubicarse a la distancia correcta a lo largo del eje y aún estar inclinada con respecto al eje previsto. También puede ser perpendicular pero en una posición axial incorrecta. Una inspección del diámetro no responde a ninguna de las preguntas.
Dos anchos de paso aceptables pueden producir un total inaceptable.
Un dibujo con varias dimensiones cortas encadenadas puede ocultar la distancia que utiliza el conjunto. Si un espaciador o componente montado abarca dos de esas dimensiones, su espacio libre depende de su suma.
Una pila axial trabajada, con supuestos explícitos.
Suponga que dos dimensiones axiales consecutivas del dibujo, A a B y B a C, son cada una de 6,00 ±0,02 mm. El nominal de 6 mm es ilustrativo; ±0,02 mm es la tolerancia de ancho de paso individual indicada para el producto de doble paso de Guanshuo. No es automáticamente la tolerancia de la distancia combinada de A a C.
LC.A.=LAB+lANTES DE CRISTO
Mínimo: 5,98 + 5,98 = 11,96 mm
Máximo: 6,02 + 6,02 = 12,04 mm
El total en el peor de los casos es 12,00 ±0,04 mm. Ahora supongamos que una pila de acoplamiento especificada independientemente abarca esa distancia y mide 11,96 ±0,01 mm. Defina el juego geométrico resultante como G=LC.A.menos la longitud de la pila de acoplamiento.
| Condición | Cálculo | Liquidación G |
|---|---|---|
| Nominal | 12.00 - 11.96 | 0,04 milímetros |
| Distancia mínima | 11,96 - 11,97 | −0,01 milímetros |
| Espacio libre máximo | 12.04 - 11.95 | 0,09 milímetros |
Las dimensiones permitidas pueden producir interferencias geométricas en lugar de la holgura positiva sugerida por los valores nominales. Este es un ejemplo aritmético del peor de los casos, no una predicción de la distribución de lotes o un cálculo de precarga de rodamientos. Asume que los extremos dimensionales pueden ocurrir juntos y excluye la temperatura y la deformación elástica.
Si el requisito funcional es A-to-C, establezca un control adecuado en esa distancia y planifique cómo producirlo. Reemplazar dimensiones encadenadas con una dimensión directa puede aclarar el requisito, pero no mejora el proceso por sí solo. Evite tolerancias duplicadas conflictivas; Identifique las dimensiones de referencia utilizando la convención de dibujo en uso.
Preferiríamos discutir el espacio de ensamblaje permitido antes de cotizar que descubrir en la aprobación de la muestra que el comprador pretendía ±0,02 mm en toda la característica. Este es un requisito diferente de ±0,02 mm en cada uno de los dos anchos.
Mostrar dónde puede terminar la herramienta
El proceso de un solo paso de Guanshuo puede mecanizar el diámetro exterior, la cara escalonada y los chaflanes con una sola sujeción. El producto también admite un rectificado de precisión adicional de la superficie exterior. Esas operaciones necesitan una geometría compatible en el hombro.
En el dibujo, distinga un chaflán de entrada de un filete de hombro. El chaflán de entrada ayuda a que un componente comience a colocarse en el eje; no resuelve un conflicto al final del diario. Si el proceso necesita espacio para esmerilar junto a una cara de ubicación, defina el relieve permitido en lugar de dejar una nota genérica de "bordes de rotura" para cubrir el área.
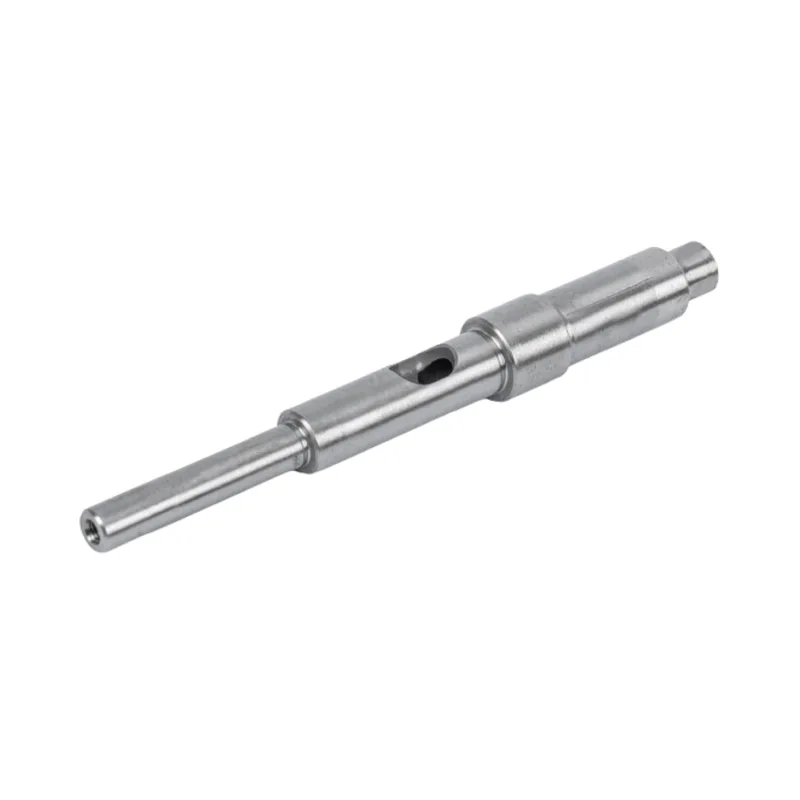
Un relieve debe tener una anchura, profundidad y forma de transición acordadas. Debe dejar suficiente material y longitud de diario utilizable para el diseño aprobado. No permita que una ranura no especificada se convierta en la forma en que el proveedor hace mecanizables dos superficies que de otro modo serían incompatibles.
Cuando se requiera tratamiento térmico, acuerde qué diámetros y caras recibirán el acabado final posteriormente. Elproceso de mecanizado de ejes de precisiónexplica por qué la molienda final sigue un tratamiento térmico en la ruta correspondiente. Se debe verificar una relación entre hombro y muñón en la condición final, no asumida a partir de la configuración de giro anterior.
Cuando el rodamiento no se asiente, conserve la evidencia
No pula inmediatamente el diario ni esmerile el hombro. Primero registre dónde se detiene el ensamblaje y examine la región de contacto prevista. Cambiar la pieza antes de medirla puede eliminar la pista que distingue un problema de diámetro de un problema de esquina o de ubicación axial.
| Observación | cheque útil | Decisión que apoya |
|---|---|---|
| El anillo se detiene cerca del hombro. | Compare el perfil de transición del eje con la esquina de acoplamiento; comprobar si hay rebabas o residuos | Determinar si las caras deseadas pueden hacer contacto antes de alterar el ajuste. |
| El anillo no alcanza su posición axial a pesar de las esquinas claras | Mida la ubicación funcional del hombro y las longitudes reales de los componentes acoplados | Separar un problema de pila axial de una obstrucción de asiento |
| El contacto varía alrededor del hombro. | Comprobar la geometría de la cara y la limpieza relativa al dato acordado. | Identifique un problema de cara o configuración en lugar de llamarlo agotamiento del diario |
| Se aprueban las dimensiones individuales, pero falla el espacio libre para el ensamblaje | Calcule y mida la pila funcional completa | Revisar los límites de aceptación del dibujo entre componentes. |
Estas observaciones son indicaciones de investigación, no diagnósticos basados únicamente en la apariencia. Para la inspección, defina la referencia del muñón, el hombro que se está verificando y la configuración del instrumento. Nuestroguía de informe de control de calidad del eje del motorexplica cómo conectar el valor informado con el requisito del dibujo.
Lo que necesitamos para revisar un dibujo de eje escalonado.
- La sección de ensamblaje y la designación exacta del rodamiento o componente acoplado, con sus dimensiones de interfaz relevantes.
- El material del eje, el estado final, las cargas operativas y cualquier lugar crítico para la fatiga.
- Ajustes de diario, localizando caras y los datums utilizados para relacionarlas.
- El radio de transición o relieve, incluidos sus límites permisibles.
- Las distancias axiales funcionales, el espacio libre requerido o la disposición de precarga y las tolerancias relevantes de las piezas acopladas.
- Requisitos finales de la superficie, método de inspección y cualquier problema de asiento observado.
Envíe el detalle de acoplamiento con el plano del eje. Nos da una base para revisar la esquina, planificar la ruta de llegada y acordar lo que debe demostrar la primera muestra. Para una mayor variedad de formas de eje y características de transmisión, utilice elguía de selección del eje del motor.
Preguntas frecuentes
¿Qué radio de filete debe utilizar el eje de un motor paso a paso?
Elija el radio entre los requisitos de carga del eje y la envolvente de esquina permitida del componente acoplado. Guanshuo enumera transiciones personalizables de R0,5 a R2 mm para su eje de doble paso, pero esa gama de productos no es una especificación universal de holgura de rodamientos.
¿Un hombro elimina la necesidad de retención axial?
Un hombro limita el movimiento hacia su cara. El conjunto aún necesita un medio de sujeción adecuado en el sentido contrario a donde la aplicación lo requiere. Muestre la disposición de retención completa en lugar de asumir que el hombro por sí solo ubica la pieza en ambos sentidos.
¿Se aplica una tolerancia de ancho de paso de ±0,02 mm a la longitud total del paso?
No automáticamente. Si dos anchos consecutivos se controlan cada uno a ±0,02 mm, su suma puede variar en ±0,04 mm en el peor de los casos. Un total funcional más estricto necesita su propio control dimensional y de fabricación acordado.
¿Debería corregirse un problema de asiento de rodamiento reduciendo el diámetro del eje?
Sólo después de la inspección se identifica el diámetro o el ajuste como la causa. Un choque de filetes, rebabas, errores de cara o apilamiento axial incorrecto pueden impedir un asiento adecuado incluso cuando el tamaño del muñón es aceptable.