respuesta rapidaEl mecanizado de precisión de ejes convierte una barra de acero en un eje de motor terminado a través de seis estaciones: inspección de materiales, torneado y fresado CNC, corte de engranajes o estrías, tratamiento térmico, rectificado de precisión e inspección final. El pulido siempre viene después del endurecimiento, porque el tratamiento térmico mueve el metal. Esa secuencia es la que mantiene la tolerancia IT5 a IT6, una rectitud dentro de 0,01 mm y un acabado superficial de Ra≤0,4 μm en el eje terminado.
un terminadoeje del motorParece sencillo. Una barra de acero brillante, unos cuantos escalones, tal vez una chaveta. Lo que esconde esa apariencia es una ruta de seis máquinas, dos departamentos y un conjunto de decisiones que deben suceder en el orden correcto. Si se realiza un pedido incorrecto, el eje se desechará. Este artículo recorre la planta de Guanshuo Precision, estación por estación, y explica lo que cada una contribuye a la pieza terminada.
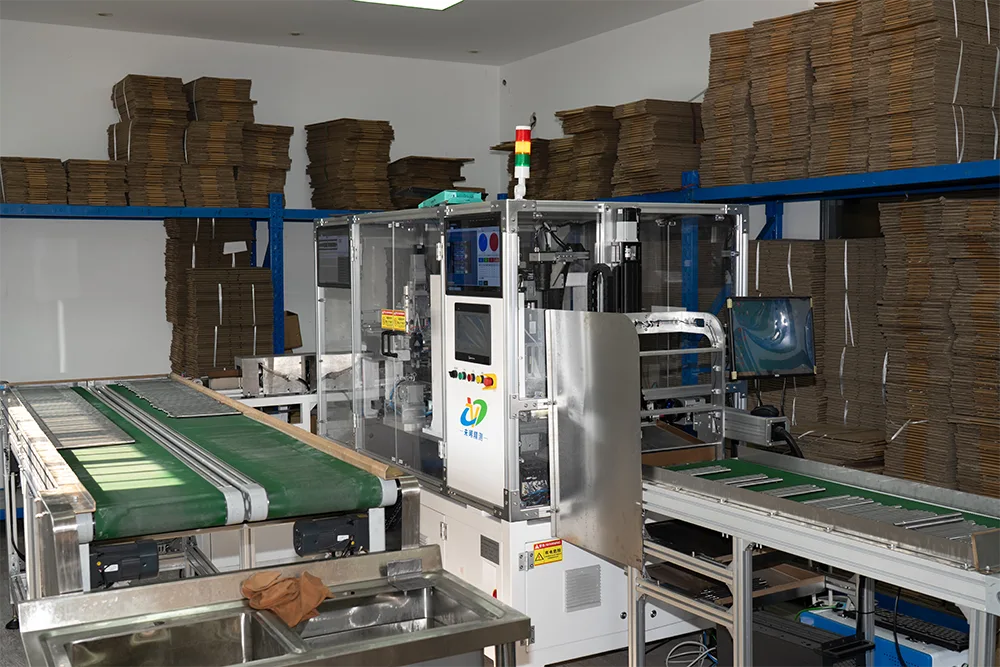
Cada eje sigue la misma columna vertebral. Los ejes simples se saltan una estación o dos. Los ejes estriados y endurecidos utilizan los seis.
| # | Estación | lo que establece |
|---|---|---|
| 1 | Inspección de material entrante | Grado, química y condición de la barra. |
| 2 | Torneado y fresado CNC | Diámetros, escalones, roscas, chaveteros. |
| 3 | Tallado y corte por ranura | Dientes estriados y dentados |
| 4 | Tratamiento térmico | Dureza, resistencia, vida a fatiga. |
| 5 | Rectificado cilíndrico y sin centros | Tamaño final, redondez, acabado. |
| 6 | Inspección final | Prueba de que la pieza cumple con el dibujo. |
El eje comienza como barra. Antes de realizar un solo corte, se compara la barra con el dibujo. Se verifican la calidad, el certificado de laminación, el diámetro y el estado de la superficie.
Esta estación parece papeleo, pero previene el tipo de falla más costosa. Si el grado incorrecto ingresa al taller, nadie se da cuenta hasta que el tratamiento térmico no logra alcanzar la dureza. Para entonces ya se han consumido las horas de mecanizado. Guanshuo utiliza ejes en acero al carbono 45#, acero de aleación 40Cr y 4140, acero cementado 20CrMnTi y acero inoxidable 304 o 316L, por lo que la confusión de grados es un riesgo real que queda atrapado aquí.
Aquí es donde toma forma el eje. La barra se gira hasta sus diámetros aproximados, se cortan los escalones y el trabajo de fresado agrega chaveteros, caras planas y orificios transversales.
El detalle importante es cuántas configuraciones se necesitan. Cada vez que se suelta y se vuelve a sujetar una pieza, aparece un pequeño error entre las funciones. Las máquinas torno-fresadora cortan elementos de torneado y fresado con una sola sujeción, de modo que el chavetero se mantiene fiel al diámetro en el que se asienta. Guanshuo opera 3 máquinas combinadas de torno-fresado y 2 centros de mecanizado junto con alrededor de 60 máquinas CNC generales, por lo que los ejes complejos se pueden enrutar a una máquina de configuración única mientras que los más simples se procesan en volumen en otros lugares.
Aquí los maquinistas dejan material abrasivo en los muñones, normalmente unas pocas décimas de milímetro. Demasiado poco y el pulido no pueden limpiar la distorsión causada por el endurecimiento. Demasiado y el pulido lleva más tiempo y calienta la pieza. Juzgar esa asignación es una de las habilidades silenciosas de un taller de ejes.

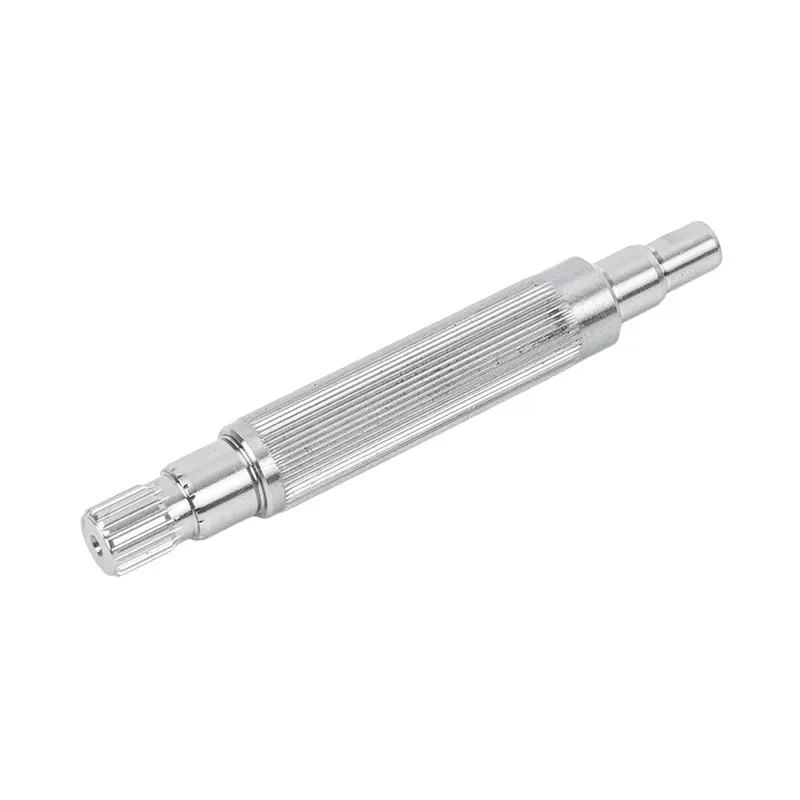
Los ejes que se accionan a través de dientes en lugar de una llave van al departamento de tallado. Una fresa corta la forma estriada o de engranaje a medida que el eje gira al mismo tiempo que el cortador. Guanshuo utiliza 6 fresadoras para este trabajo.
La precisión de las estrías se mide mediante el error de división, que es la uniformidad con la que están espaciados los dientes alrededor del eje. Los dientes desiguales significan que algunos dientes soportan más carga que otros y esos dientes fallan primero. Las tolerancias mantenidasejes estriadosreflejar la forma:
| forma spline | error de división | Personaje |
|---|---|---|
| Evolvente | ≤0,015 a 0,03 mm | Autocentrado, filete de raíz grande, mejor resistencia a la fatiga |
| Rectangular | ≤0,02 milímetros | Fuerte bajo impacto y carga descentrada |
| Triangular | ≤0,01 a 0,02 mm | Dientes finos, autocentrantes, para cargas más ligeras. |
Los flancos de los dientes estriados evolutivos tienen un acabado de Ra≤0,8 a 1,6 μm, con simetría estriada mantenida en ≤0,02 mm. Esa superficie es importante porque los flancos se deslizan ligeramente bajo carga, y un flanco áspero se irrita y se desgasta. El filete de la raíz del diente se corta de R0,3 a R0,8, lo que distribuye la tensión en la raíz en lugar de concentrarla. Los filetes de raíz son donde los dientes estriados se agrietan, por lo que este radio es una característica de fatiga, no cosmética.
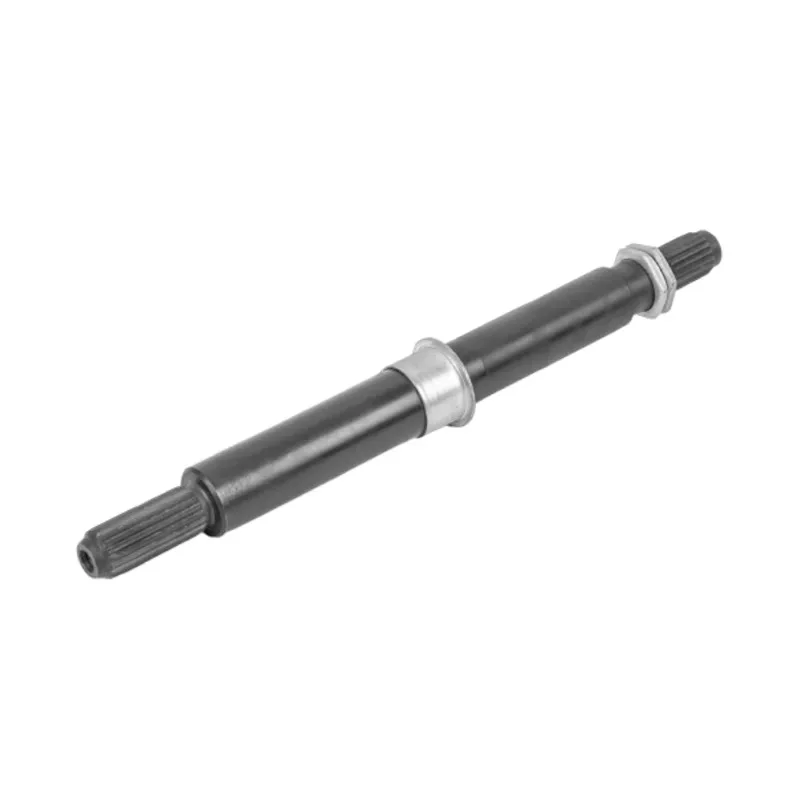
El mecanizado le da forma al eje. El tratamiento térmico le da su fuerza. La pieza se templa y revende para darle dureza al núcleo, o se endurece por inducción donde solo la superficie necesita ser dura.
Qué ruta depende del deber. Un eje que debe resistir la fatiga por flexión en toda su sección se endurece completamente. Un eje que necesita un muñón de cojinete duro sobre un núcleo resistente recibe endurecimiento por inducción solo en ese muñón. Los grados de cementación como 20CrMnTi están carburados, lo que forma una piel dura sobre un núcleo suave que absorbe los impactos. La dureza típica del acabado es de 42 a 48 HRC, y los ejes de calidad de husillo van de 60 a 65 HRC.
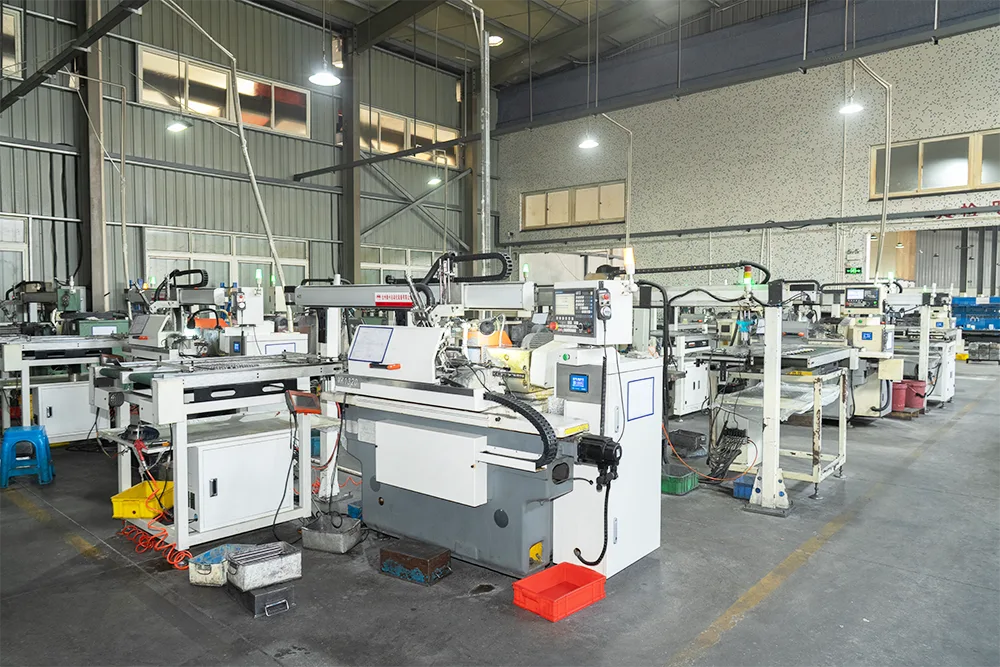
El rectificado es donde un eje se convierte en una pieza de precisión. Todo lo anterior es preparación. Guanshuo opera 26 rectificadoras cilíndricas CNC y 6 rectificadoras sin centros de alta precisión, que es el bloque de equipos más grande de la planta.
El eje se sujeta entre centros y se rectifica un diámetro a la vez. Debido a que gira sobre sus propios orificios centrales, cada muñón termina concéntrico entre sí. Este es el método para ejes escalonados, asientos de rodamientos y cualquier cosa donde los diámetros deban ser fieles entre sí.
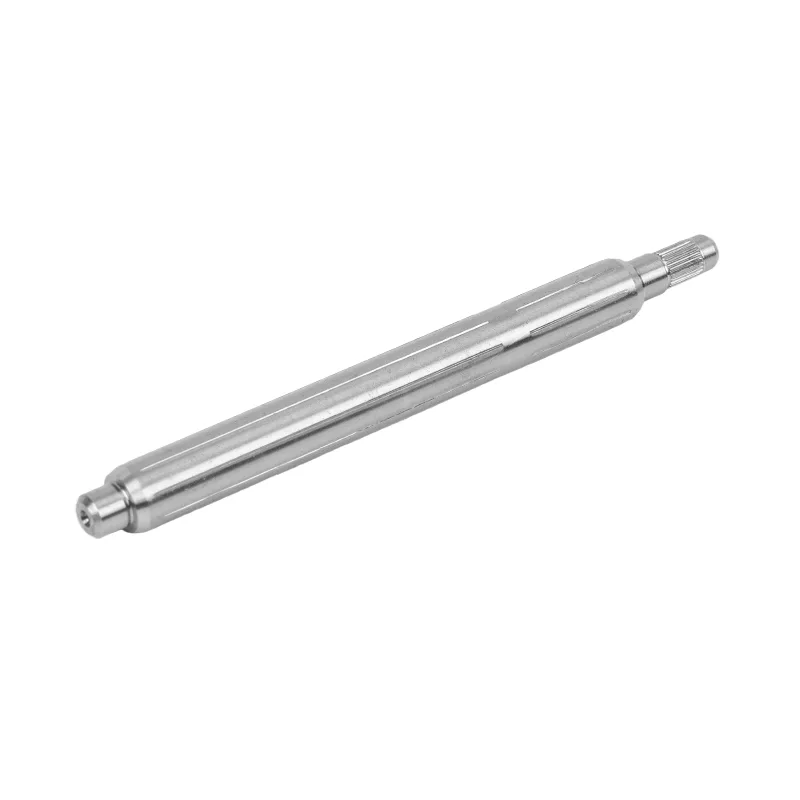
El eje descansa sobre una cuchilla entre una muela abrasiva y una muela reguladora, sin ningún centro. Las piezas pasan continuamente. Es rápido y excelente para sujetar un diámetro constante en un eje largo y delgado sin que la pieza se desvíe. Este es el método para simpleejes lisosen volumen.
| Rectificado cilíndrico | Rectificado sin centros | |
|---|---|---|
| parte se lleva a cabo | Entre centros | Sobre una hoja, sin soporte |
| Mejor en | Concentricidad entre diámetros | Consistencia de tamaño a lo largo |
| Trajes | Ejes escalonados y multidiámetro | Ejes largos y lisos, gran volumen. |
| Rendimiento | Más lento, parte por parte | Alimentación rápida y continua |
La mayoría de los ejes usan ambos. El rectificado sin centros ajusta el tamaño del cuerpo plano rápidamente y luego el rectificado cilíndrico termina los muñones críticos. Juntos ofrecen precisión IT5 a IT6, rectitud dentro de 0,01 mm y Ra≤0,4 μm. Con una pasada de ultraacabado, la superficie puede alcanzar Ra 0,2 μm.

El refrigerante no es un detalle aquí. Un chorro de refrigerante seco o mal dirigido hace que la superficie se caliente, lo que puede quemar la capa de tierra y dejar puntos blandos invisibles a la vista. Los operadores observan la condición del acabado de las ruedas y el flujo de refrigerante tan de cerca como observan la lectura del tamaño.
Un eje no está terminado cuando sale de la amoladora. Está terminado cuando se mide. Guanshuo cuenta con 6 personas en el departamento de calidad y una sala de instrumentos dedicados.
| Instrumento | lo que comprueba |
|---|---|
| Medidor de cilindricidad | Redondez, cilindricidad, agotamiento. |
| Medidor de acabado superficial | Ra en revistas y caras de sello |
| Proyector bidimensional | Perfiles, chaveteros, chaflanes, radios |
| Centro de medición de engranajes | Precisión de las estrías y los dientes de los engranajes |
| Probador de dureza | Resultado del tratamiento térmico. |
| Inspección óptica automática | Cribado dimensional en volumen de alta velocidad |
El conjunto de inspección óptica es lo más importante en las series de producción. La medición manual muestra un lote. La inspección óptica examina las piezas continuamente, por lo que se detecta una desviación mientras ocurre, en lugar de después de empaquetar la paleta.
La regla más importante en la fabricación de ejes es que el rectificado sigue al endurecimiento. Suena obvio una vez dicho, pero es la diferencia entre un eje que mantiene tolerancia en servicio y uno que no.
El endurecimiento calienta el acero y lo enfría rápidamente. El metal cambia de estructura y la pieza se mueve. Un eje terminado al tamaño final antes del endurecimiento saldrá del horno fuera de tolerancia, redondo y, a menudo, doblado. Ningún cuidado en las estaciones anteriores podrá evitarlo. El rectificado después del endurecimiento elimina la distorsión y establece la verdadera geometría final.
Algunos proveedores omiten el pulido posterior al endurecimiento para ahorrar costos. Las piezas miden aceptablemente a temperatura ambiente en una muestra, luego causan ruido en los rodamientos y desgaste prematuro en el campo. Esta es una razón para preguntarle directamente a un proveedor sobre su ruta de proceso, no solo su precio.
Los recuentos de máquinas no son marketing. Le dicen lo que realmente controla una tienda internamente.
Un taller con tornos pero sin rectificadoras tiene que enviar el paso crítico al exterior. Un taller con rectificadoras pero sin fresado subcontrata cada eje estriado. Cada transferencia agrega tiempo de entrega, costo y un lugar para que la responsabilidad se desdibuje. Guanshuo continúa torneando, fresando, tallando, tratando térmicamente, rectificando e inspeccionando bajo un mismo techo, razón por la cual una ruta completa se puede cotizar con un precio y una fecha de entrega.
La planta funciona de esta manera desde 2016. Funciona según ISO9001, posee 11 tecnologías patentadas y es reconocida como una empresa de alta tecnología a nivel nacional, con más de 50 empleados, incluido un equipo dedicado de ingeniería y calidad. Los ejes de esta ruta se destinan a motores de tracción de vehículos de nueva energía, automatización y robótica industrial, instrumentos de precisión, dispositivos médicos y electrodomésticos de alta gama.
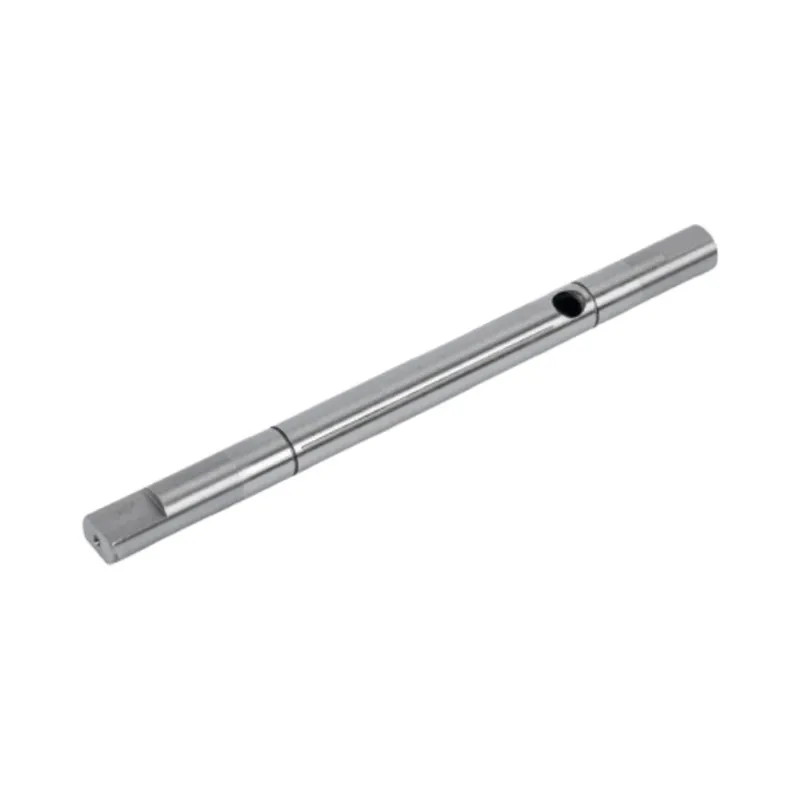
 Eje liso rectificado de precisión
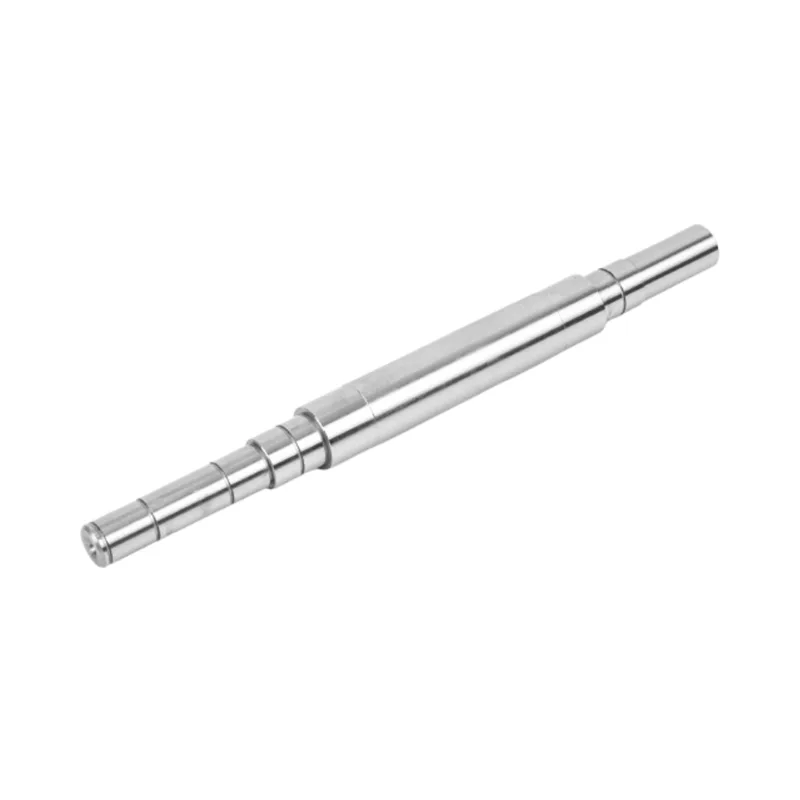
 Eje del motor de un solo paso
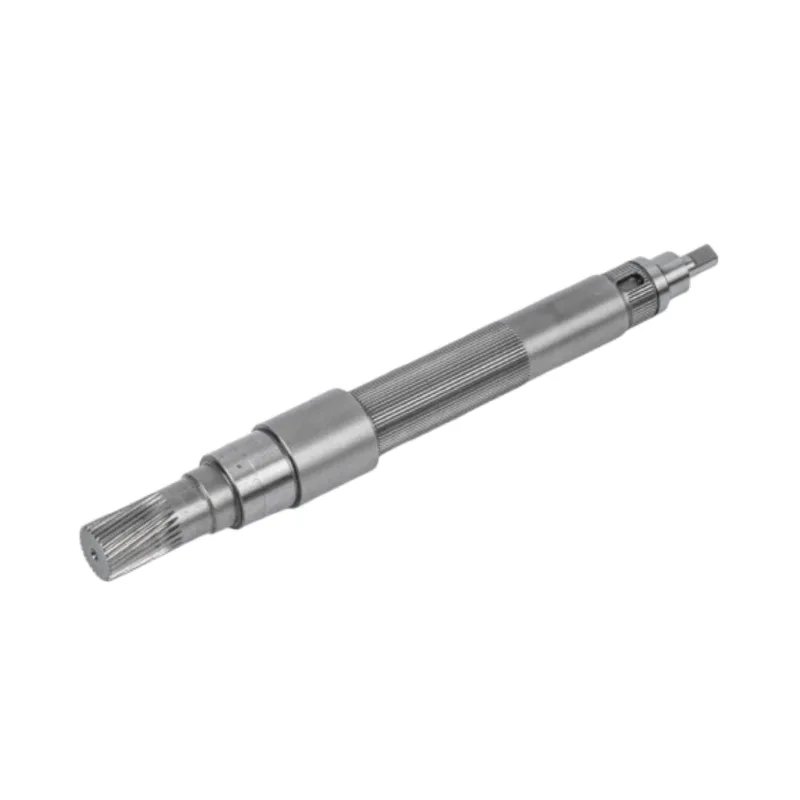
 Eje del motor con múltiples chaveteros
 Eje del motor hueco
Envíe su dibujo o muestra a Guanshuo Precision. La ruta completa se realiza internamente, desde la inspección de las barras hasta el tallado, el tratamiento térmico y el rectificado de precisión, hasta un informe final medido.
Solicitar una cotización O comuníquese con el equipo en elpagina de contacto.