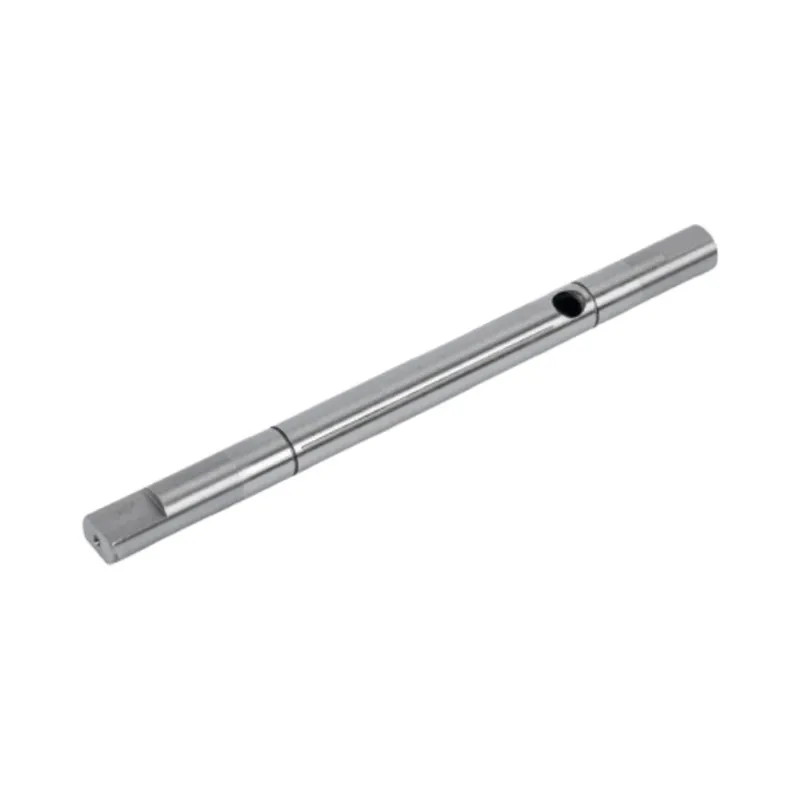
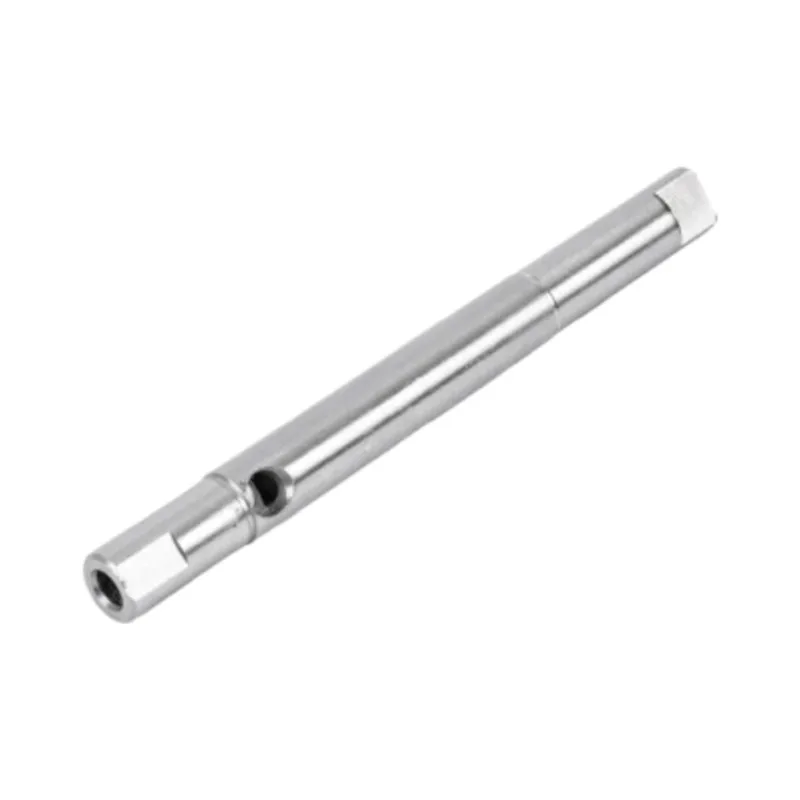
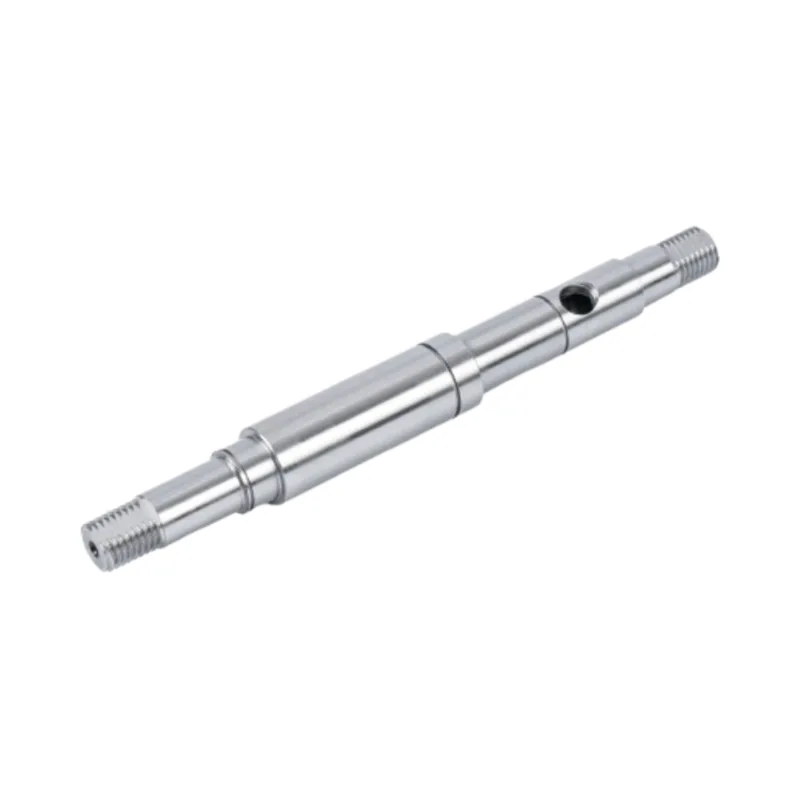
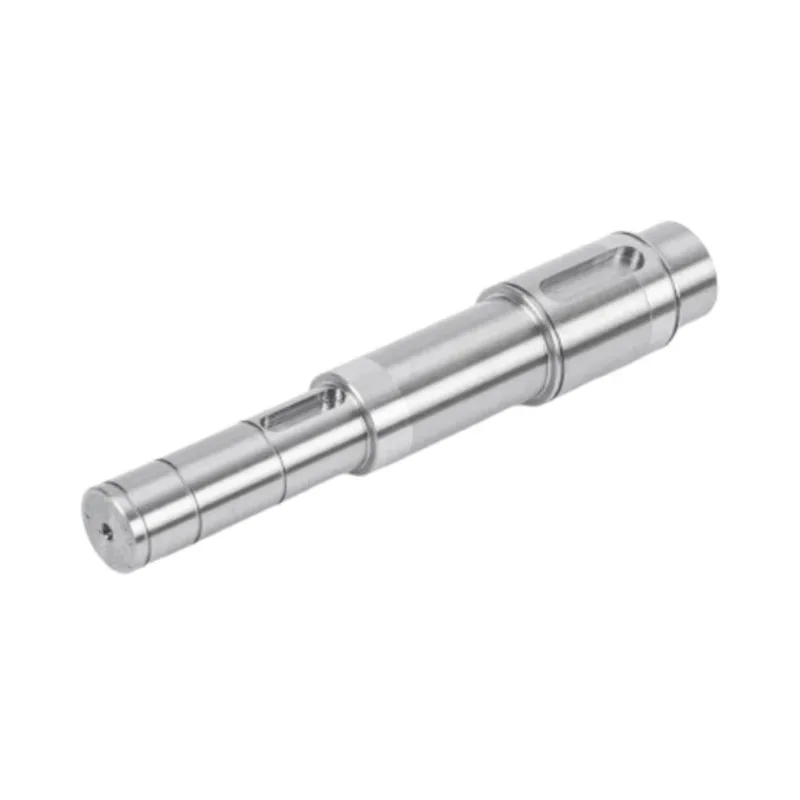
El mecanizado de ejes es el proceso de convertir barras en bruto en un eje terminado mediante corte, fresado, rectificado y tratamiento térmico. En una pieza de precisión (por ejemplo, el eje de un motor o una bomba), el diámetro generalmente se mantiene en la banda IT5-IT6 con un acabado rectificado de hasta Ra 0,4 μm. Los procesos que utilice y en qué orden dependen del material, la geometría y lo ajustado que debe ser el descentramiento.
Un motor es tan bueno como el eje que pasa por el centro. Deje que ese eje se aleje unas pocas micras y lo sentirá en todas partes aguas abajo: como vibración, como ruido, como cojinetes que se desgastan meses antes. Es por eso quemecanizado de ejesse encuentra en el centro de lo que hacemos. Durante más de una década, hemos convertido barras en ejes que mantienen sus tolerancias bajo carga, para motores de accionamiento de vehículos eléctricos, líneas de automatización y electrodomésticos enviados a más de cuarenta países.
Esta guía explica cómo se fabrica realmente un eje de precisión: los pasos de mecanizado en orden, las tolerancias sobre las que vale la pena discutir, los materiales y cómo distinguir a un socio de mecanizado capaz de uno que simplemente es barato.

¿Qué es el mecanizado de ejes?
El mecanizado de ejes es un proceso sustractivo. Se comienza con una barra redonda y se retira el metal hasta que lo que queda se ajusta al dibujo: los diámetros correctos, las longitudes correctas, una chaveta aquí, una rosca allá, todo dentro de la tolerancia. No se agrega nada; la precisión proviene enteramente de retirar el material en los lugares correctos.
La razón por la que recibe su propio nombre, en lugar de agruparse con el "mecanizado" general, es que un eje gira. Un soporte puede tener una diferencia de una décima de milímetro y nadie se da cuenta. Un eje que gira a varios miles de RPM no puede hacerlo. La concentricidad, la rectitud y el acabado de la superficie influyen directamente en el silencio y la duración del montaje terminado. El mecanizado de precisión de ejes consiste realmente en controlar esas tres cosas en toda la longitud de la pieza.
El proceso de mecanizado de ejes, paso a paso
No hay dos trabajos idénticos, pero un eje de precisión generalmente se mueve por el taller aproximadamente en este orden. La secuencia importa tanto como las operaciones individuales: muela antes de endurecerse y el calor hará que la pieza vuelva a estar fuera de tolerancia.
Selección de material y corte.Se elige el material en barra para la carga y el entorno, luego se corta a la medida con un poco más para revestir y pulir el material.torneado bruscoEn un torno CNC, la barra se acerca a su forma final, dejando unas décimas de milímetro en diámetros críticos para que la amoladora los limpie más tarde.
Perforación o mandrinadoSolo para ejes huecos: el orificio se perfora o se perfora con pistola en el centro antes de terminar el exterior.
MoliendaLos chaveteros, las partes planas, las estrías y los orificios transversales se cortan en una fresadora o en una máquina torno-fresadora mientras la pieza aún está blanda y es fácil de trabajar.
Tratamiento térmicoEl eje se endurece (comúnmente templado y revenido, a veces endurecimiento por inducción en los muñones del rodamiento) para aumentar su resistencia y resistencia al desgaste.
Terminar de molerEl rectificado cilíndrico o sin centros reduce los diámetros de funcionamiento al tamaño y acabado superficial finales, corrigiendo cualquier distorsión dejada por el tratamiento térmico.
InspecciónLos diámetros, la desviación, la concentricidad y la rugosidad de la superficie se comparan con el dibujo antes de enviar cualquier producto.
Marcado y embalajeTratamiento antioxidante, marcado láser donde sea necesario, luego embalaje que protege las superficies del suelo durante el transporte.
- Por qué el orden está arreglado:el endurecimiento deforma ligeramente el eje; eso es física, no un defecto. Dejando el acabado moler hastadespuésEl tratamiento térmico es la forma de obtener una pieza dura y resistente al desgaste que aún está recta. Talleres que muelen primero y endurecen al final ejes de barcos que miden con precisión sobre papel y vibran en el campo.
Los procesos centrales: torneado, fresado y rectificado
Tres familias de operaciones realizan la mayor parte del trabajo en un eje. El torneado define el perfil redondo, el fresado añade las características y el rectificado proporciona la precisión. Así es como se comparan en un trabajo típico.
| Proceso | ¿Qué hace en un eje? | Más adecuado para | Precisión típica |
|---|---|---|---|
| torneado CNC | Corta el perfil redondo general, los hombros y los diámetros a partir de barras. | Cada eje, como etapa de desbaste y semiacabado. | ±0,02–0,05 mm |
| Fresado / torneado-fresado | Corta chaveteros, planos, ranuras, orificios transversales y roscas. | Ejes con características de accionamiento o detalles no redondos. | Dependiente de la característica |
| Rectificado cilíndrico | Termina los diarios entre los centros para lograr una redondez y concentricidad ajustadas. | Ejes escalonados y con hombros | IT5–IT6, Ra ≤ 0,4 μm |
| Rectificado sin centros | Termina diámetros lisos sobre un soporte de trabajo, no se necesitan orificios centrales | Ejes largos y rectos en volúmenes más altos | IT5–IT6, Ra ≤ 0,4 μm |
| Soldadura por fricción | Une dos materiales de extremo a extremo, p. una cabeza de acero inoxidable sobre un cuerpo de acero | Ejes bimetálicos que ahorran en costosas aleaciones | Junta de fuerza completa |
La elección entrerectificado cilíndrico y sin centroses el que hace tropezar a los compradores con mayor frecuencia. El rectificado cilíndrico es el más preciso de los dos para una pieza con escalones, porque el eje gira sobre sus propios orificios centrales. El rectificado sin centros cede un poco de ese control posicional a cambio de velocidad, que es exactamente lo que se desea en un eje largo y plano que funciona con volumen. En la práctica utilizamos ambas cosas: la pieza decide, no la máquina.
Materiales que mecanizamos y cómo la elección cambia el trabajo
El material es la primera decisión en cualquier eje, y silenciosamente determina todo después: cómo se corta la pieza, si se puede endurecer, cómo se comporta en un entorno corrosivo o higiénico. Mecanizamos acero al carbono, acero aleado y acero inoxidable, y la familia adecuada se reduce a la carga, el medio ambiente y el presupuesto.
| familia de materiales | Grados comunes | ¿Por qué lo elegirías? |
|---|---|---|
| Acero de medio carbono | 1045/C45 | El caballo de batalla. Buena resistencia, fácil de mecanizar, requiere endurecimiento por inducción; cubre la mayoría de los ejes de servicio general al menor costo. |
| Acero aleado | 40Cr/4140 | Mayor resistencia y vida a fatiga, responde bien al temple y revenido. La selección para ejes de transmisión cargados. |
| Acero inoxidable | 303 / 304 / 316 / 420 | Corrosión e higiene. Se utiliza donde el eje ve humedad, productos químicos o lavado: alimentos, medicina, bombas. |
Aquí hay más matices de los que una tabla puede contener: selección de grados, respuesta al tratamiento térmico y cómo se maquina cada uno. Lo cubrimos en profundidad en¿Qué materiales se utilizan para los ejes del motor?, que vale la pena leer antes de finalizar un dibujo.
Tolerancias, acabado y descentramiento: los números que importan
Aquí es donde el mecanizado de ejes se vuelve interesante y donde el precio y la calidad realmente divergen. Un dibujo que simplemente dice "adaptarse al tamaño" es un trabajo muy diferente de uno que indica diámetros IT6 y desviación de 0,01 mm. Tres especificaciones soportan la mayor parte del peso.
| Especificación | lo que controla | Gama de ejes de precisión | estándar de guanshuo |
|---|---|---|---|
| Tolerancia dimensional (grado IT) | Qué tan cerca coincide cada diámetro con el tamaño objetivo | IT5–IT7 sobre ataques para correr | IT5–IT6 |
| Rugosidad superficial (Ra) | Qué tan suave es el muñón de tierra: impulsa la fricción y la vida útil del rodamiento | Ra 0,4–0,8 µm | Ra ≤ 0,4 µm |
| Desviación/concentricidad | ¿Qué tan cierto es que el eje gira sobre su propio eje? | 0,01–0,02 mm en muñones clave | Celebrado en revistas de centro |
Unas breves palabras sobre cómo leerlos. Las calidades IT provienen del sistema de tolerancia ISO: un número más bajo significa una banda más ajustada, y cada caída en la calidad cuesta tiempo de mecanizado real, por lo que vale la pena especificar el ajuste sólo donde la pieza realmente lo necesita. Ra es la rugosidad media de la superficie acabada; un eje rectificado con Ra 0,4 μm se siente suave como el vidrio y permite que el rodamiento o el sello se enfríen. El descentramiento une los dos: es la oscilación que se vería en un indicador de cuadrante cuando el eje gira, y en una pieza giratoria a menudo es el número único el que decide si el conjunto está silencioso o no.
Tratamiento térmico: donde un eje gana su fuerza
El mecanizado le da forma al eje; el tratamiento térmico le da su columna vertebral. Recién salidos del torneado, la mayoría de los aceros para ejes son relativamente blandos: buenos para cortar chaveteros, no buenos para años de carga inversa. El tratamiento térmico soluciona este problema cambiando la estructura del acero, no sus dimensiones.
La ruta más común para el trabajo del eje es el enfriamiento y revenido: calentar la pieza, enfriarla rápidamente para endurecerla completamente y luego templarla nuevamente para cambiar un poco de dureza por dureza. Cuando sólo la superficie de rodadura necesita ser dura (un muñón de rodamiento, por ejemplo), el endurecimiento por inducción calienta solo esa banda y deja el núcleo resistente. La compensación es siempre la misma: lo más duro resiste el desgaste, lo más resistente resiste el agrietamiento y el paso de templado es donde se equilibran los dos.
El tratamiento térmico es también la razón por la que el orden del proceso es el que es. Debido a que el endurecimiento deforma ligeramente la pieza, ésta perteneceantesel trabajo final, nunca después. Muele el eje, luego endurecelo y ya habrás deshecho tu propia precisión.
Control de calidad en el taller
La precisión que no se mide es sólo esperanza. Cada diámetro crítico, el descentramiento de los muñones de chaveta y el acabado de la superficie se comparan con el plano antes de que un pozo salga del edificio. Esa disciplina de inspección es parte de por qué contamos con la certificación ISO 9001 y por qué nuestro trabajo ha obtenido 11 patentes otorgadas a lo largo de los años.
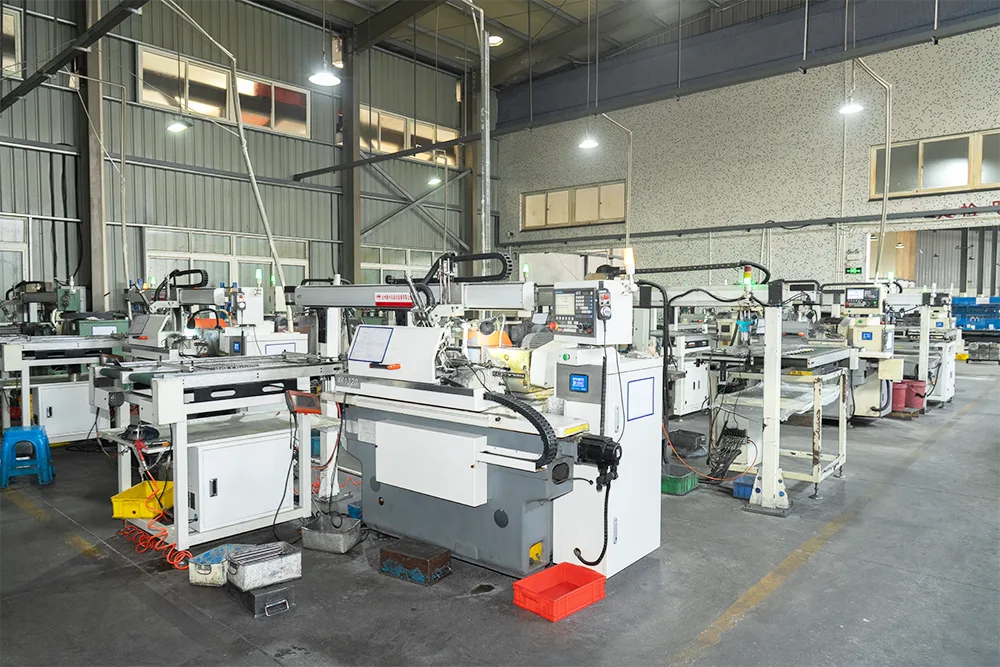
La capacidad también importa aquí, porque la precisión constante proviene de tener las máquinas adecuadas en cantidad, en lugar de una buena trituradora y una cola. Nuestra línea de rectificado utiliza 26 rectificadoras cilíndricas CNC y 6 rectificadoras sin centros de alta precisión, que es lo que nos permite mantener IT5–IT6 en toda una serie de producción en lugar de hacerlo en una sola pieza principal. Como empresa nacional de alta tecnología fundada en 2016, hemos construido el taller en torno a una cosa: ejes que miden lo mismo en la parte uno y en la parte diez mil.
Los ejes que mecanizamos
Los procesos anteriores se combinan en una gama bastante amplia de tipos de ejes. Cada uno tiene sus propias arrugas de mecanizado y cada uno tiene una página dedicada si desea conocer los detalles.
- Ejes de motor macizos— la línea de base, enliso, chavetero, estriadoypisóSe forma dependiendo de cómo se transmite el par.
- Ejes de motor huecos— perforado en el centro para reducir el peso o encaminar el cableado y el refrigerante. Verejes macizos vs huecospara cuando cada uno tenga sentido.
- Ejes especiales— incluidos ejes y piezas de acero inoxidable soldados por fricción para bombas, válvulas y equipos médicos.
- Ejes de uso general— para motores servo, paso a paso y de electrodomésticos donde un perfil estándar probado hace el trabajo.
Cómo elegir un socio para el mecanizado de ejes
La mayoría de los compradores pueden encontrar a alguien que haga girar un eje. Encontrar un taller que admita IT6 y una desviación de 0,01 mm en la pieza número 5000, y que lo respalde con documentación, es la búsqueda más difícil. Algunas cosas separan a los dos.
Pregunte primero sobre la capacidad de rectificado, no sobre el torneado; el torneado es común, el rectificado de precisión en volumen no lo es. Pregunte si pueden mostrarle un informe de inspección para un diámetro crítico y cómo manejan los certificados de materiales, porque un eje es tan confiable como el acero con el que comenzó. Pregunte qué sucede cuando un lote se desvía: un proveedor serio mide, ajusta y documenta; uno más débil envía y espera. Y mire en qué motores ya funcionan los ejes: una década de trabajo en vehículos eléctricos, automatización y transmisiones de electrodomésticos no es algo que pueda falsificar en una hoja de especificaciones.
El mecanizado de ejes personalizado debe ser exactamente eso: su dibujo, sus tolerancias, su material, cotizado y hecho según las especificaciones en lugar de extraerlo de un catálogo. Si un proveedor "personalizado" sigue orientándolo hacia sus tamaños estándar, eso le indica algo sobre lo que realmente pueden mecanizar.
¿Tiene un dibujo de eje para cotizar?
Envíanos tu dibujo 2D o una muestra con las tolerancias, material y acabado marcados. Volveremos con una cotización y, cuando sea útil, una sugerencia o dos del taller.
Obtenga una cotización de mecanizado de ejesPreguntas frecuentes
¿Qué tolerancia puede tener el mecanizado de ejes?
Depende del proceso. El torneado en desbaste lo sitúa en el rango de más o menos 0,05 mm, mientras que el rectificado de acabado en un eje de precisión aporta tolerancias de diámetro a la banda IT5-IT6 con una rugosidad superficial de hasta Ra 0,4 μm. En Guanshuo rectificamos a esos niveles como estándar para ejes de motores y bombas.
¿Cuál es la diferencia entre rectificado cilíndrico y sin centros?
El rectificado cilíndrico sujeta el eje entre centros, lo que proporciona una excelente concentricidad y se adapta a ejes escalonados o con hombros. El rectificado sin centros sostiene el eje sobre un soporte de trabajo y funciona más rápido, por lo que se adapta a ejes largos y planos en volúmenes más altos. La mayoría de las tiendas, incluida la nuestra, utilizan ambos según la pieza.
¿Qué material es mejor para un eje mecanizado?
No existe un único mejor material. El acero con contenido medio de carbono como el 1045 cubre la mayoría de los ejes de uso general, los aceros aleados como el 40Cr soportan cargas más altas y responden bien al endurecimiento, y el acero inoxidable es la opción cuando la corrosión o la higiene son importantes. La elección correcta se reduce a la carga, el medio ambiente y el costo.
¿Se pueden mecanizar ejes huecos?
Sí. Los ejes huecos se perforan o perforan en el centro, luego se giran y se rectifican como un eje sólido. Reducen el peso y le permiten pasar el cableado, el refrigerante o un segundo eje a través del orificio, lo cual es común en los motores de automatización y vehículos eléctricos.
¿Mecanizan ejes personalizados a partir de un dibujo?
Ésa es la mayor parte de nuestro trabajo. Envíenos un dibujo 2D o una muestra con sus tolerancias, material y acabado, y lo cotizaremos. Mecanizamos según sus especificaciones en lugar de hacerlo a partir de un catálogo fijo.
¿Qué industrias utilizan sus ejes mecanizados?
Nuestros ejes se utilizan en motores de vehículos de nueva energía, automatización y robótica industrial, electrodomésticos, bombas y válvulas y equipos médicos, en cualquier lugar donde una pieza giratoria deba permanecer firme bajo carga.