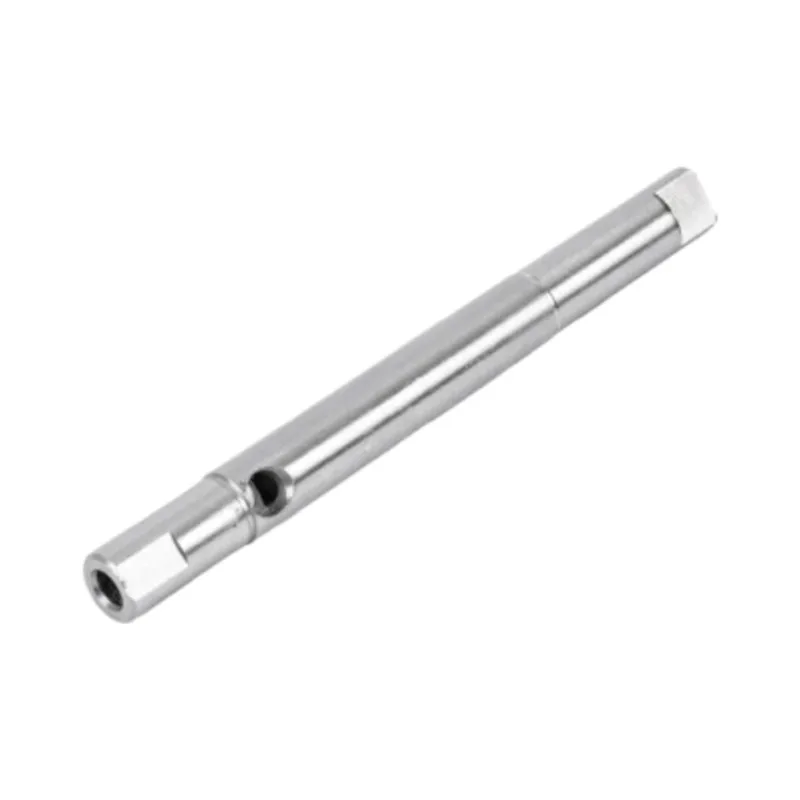
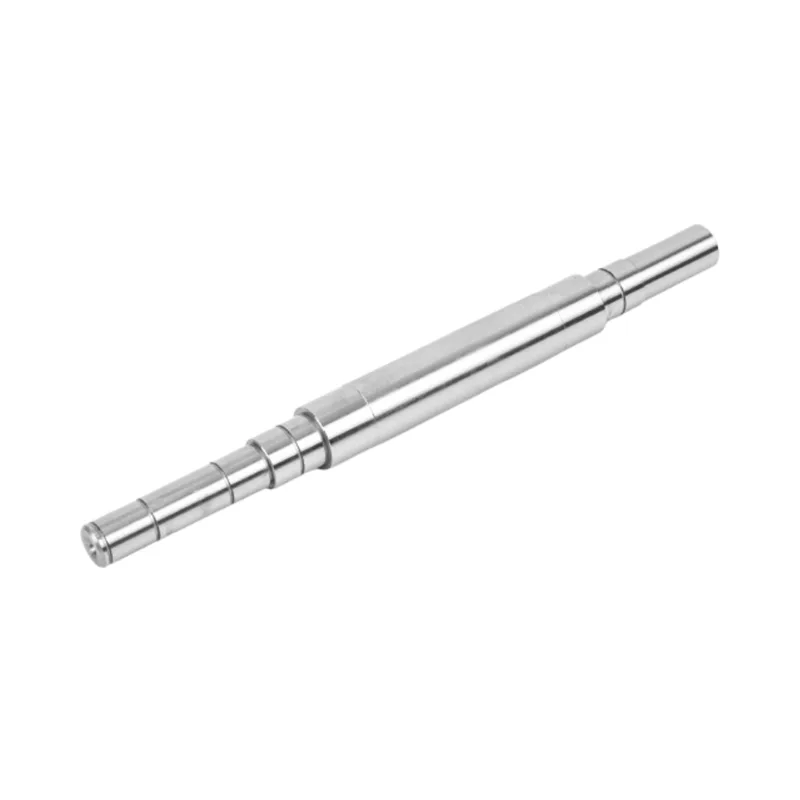
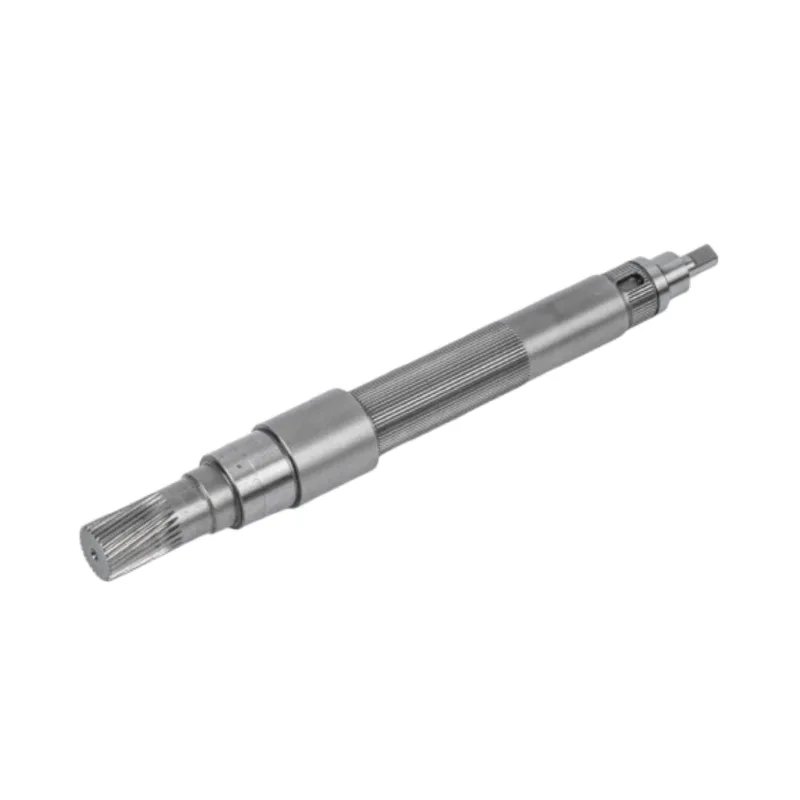
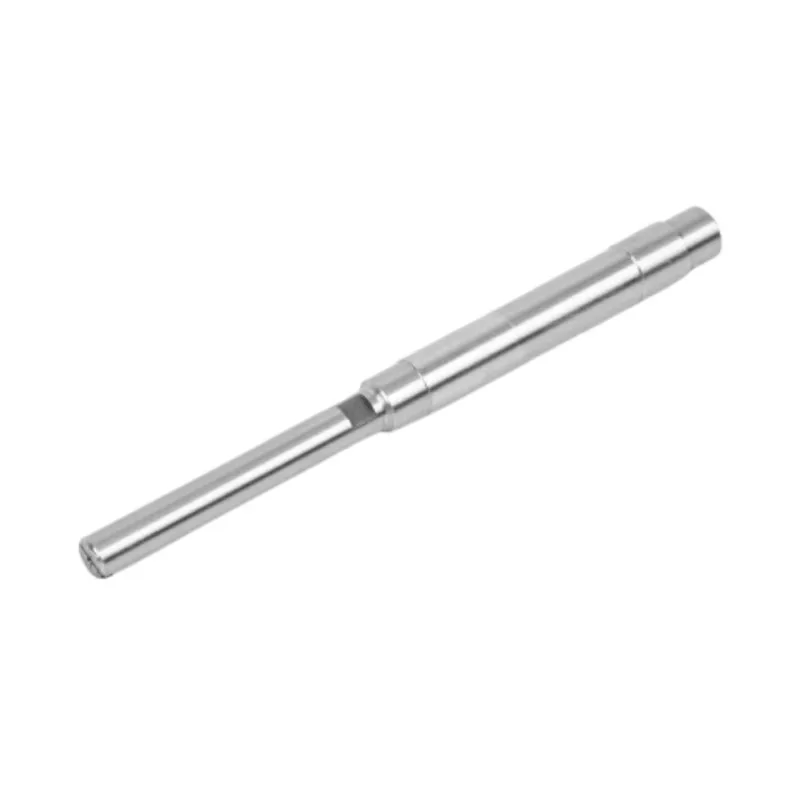
1. La base metalúrgica del eje de motor liso de acero inoxidable
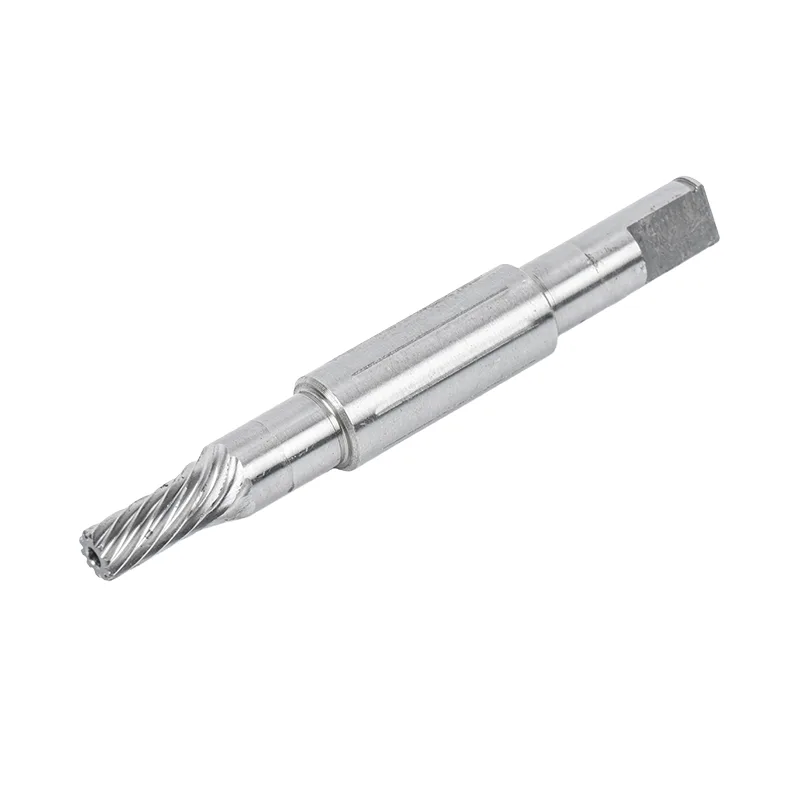
El rendimiento de cualquier sistema impulsado por motor comienza con el elemento giratorio que transmite el par desde el rotor a la carga. AEje de motor liso de acero inoxidableno es simplemente una varilla cilíndrica; Es un componente diseñado con precisión cuyas propiedades metalúrgicas influyen directamente en la eficiencia, la longevidad y la precisión posicional. El acero inoxidable, como familia de materiales, ofrece un equilibrio excepcional entre resistencia mecánica, resistencia a la corrosión y maquinabilidad, cualidades que son indispensables para ejes que operan tanto en entornos de salas blancas como en entornos industriales hostiles.
La selección del grado de acero inoxidable apropiado para el eje de un motor depende de las condiciones de funcionamiento específicas. Los grados austeníticos como 304 y 316 brindan una excelente resistencia a la corrosión y se usan ampliamente en el procesamiento de alimentos, dispositivos médicos y aplicaciones marinas. Los grados martensíticos como 420 y 440C, por otro lado, ofrecen mayor dureza y resistencia al desgaste, lo que los hace adecuados para aplicaciones de alta carga o alta velocidad donde la durabilidad de la superficie es primordial. La microestructura de estas aleaciones, ya sea cúbica centrada en las caras (FCC) para las austeníticas o tetragonal centrada en el cuerpo (BCT) para las martensíticas, determina su respuesta al tratamiento térmico, el trabajo en frío y las operaciones de mecanizado.
Más allá de la aleación base, el eje de motor liso de acero inoxidable obtiene su superioridad funcional del procesamiento controlado que refina la estructura del grano y elimina las tensiones internas. La desgasificación al vacío y la refundición de electroescoria (ESR) son técnicas de refinación avanzadas que reducen las inclusiones no metálicas, lo que da como resultado un acero más limpio con una mejor resistencia a la fatiga. Para los ejes sujetos a cargas cíclicas, como los de los servomotores o actuadores robóticos, esta pureza metalúrgica se traduce directamente en una vida útil prolongada y modos de falla predecibles.

2. Procesos de fabricación que ofrecen verdadera suavidad
El viaje desde la barra de acero inoxidable en bruto hasta el eje del motor terminado implica una secuencia de operaciones de mecanizado de precisión, cada una de las cuales contribuye a la precisión dimensional final y a la calidad de la superficie. Lograr una superficie verdaderamente lisa en el eje de un motor no es un proceso de un solo paso; requiere un enfoque coordinado que comienza con la preparación del material y culmina con técnicas de acabado finas.
2.1 Torneado CNC y rectificado de precisión
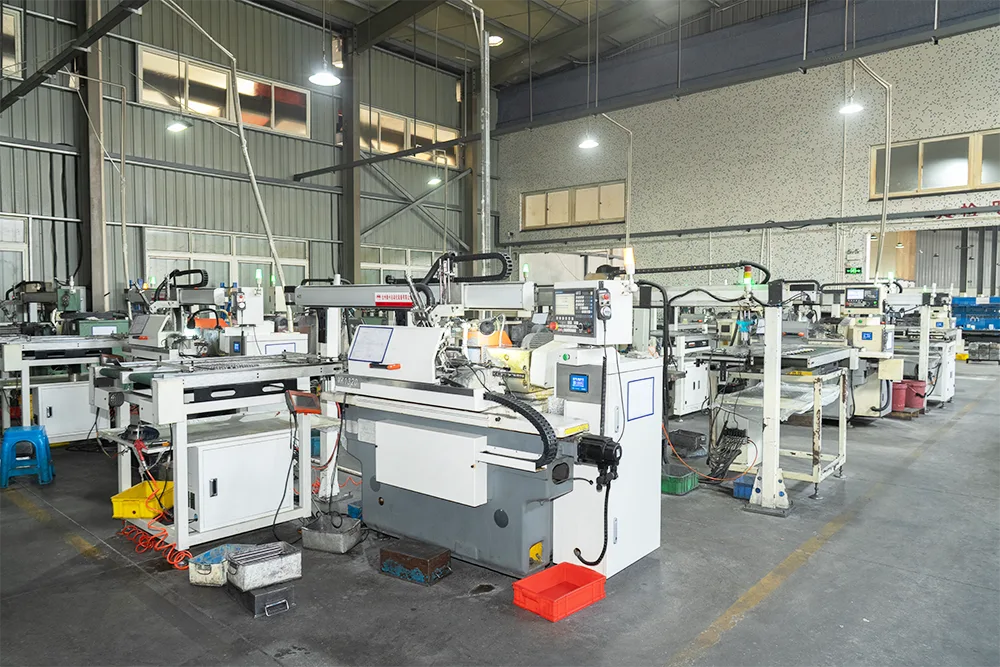
El torneado por control numérico por computadora (CNC) es la operación principal de conformado de los ejes del motor. Durante esta fase, la barra en bruto se gira contra una herramienta de corte estacionaria para producir la forma cilíndrica básica, incluidos los diámetros escalonados, los hombros o los extremos roscados. Los tornos CNC modernos equipados con herramientas motorizadas pueden realizar múltiples operaciones en una sola configuración, lo que reduce los errores de descentramiento y garantiza la concentricidad entre las diferentes secciones del eje. Las tolerancias de torneado típicas varían de ±0,05 mm a ±0,01 mm, dependiendo de la capacidad de la máquina y la complejidad de la geometría de la pieza.
Después del torneado, el rectificado cilíndrico refina el diámetro del eje hasta su dimensión final y al mismo tiempo mejora el acabado de la superficie. Las operaciones de rectificado utilizan muelas abrasivas con tamaños de grano controlados para eliminar cantidades microscópicas de material, logrando valores de rugosidad superficial tan bajos como Ra 0,2 μm o mejores. Para aplicaciones de ultraprecisión, como las que se encuentran en equipos de fabricación de semiconductores o actuadores aeroespaciales, al rectificado se le puede seguir un lapeado o un superacabado para alcanzar Ra 0,04 μm.
2.2 Rectificado sin centros para una redondez constante
El rectificado sin centros es una técnica especializada particularmente adecuada para ejes largos y delgados donde el rectificado entre centros tradicional introduciría errores de deflexión. En este proceso, la pieza de trabajo está sostenida por una cuchilla de apoyo y una muela reguladora, mientras que una muela abrasiva elimina el material del diámetro exterior. La ausencia de orificios centrales elimina una fuente común de error geométrico y el método de alimentación continua permite una producción de gran volumen con una repetibilidad excepcional. El rectificado sin centros suele ser la operación de acabado preferida paraEje de motor liso de acero inoxidableproducción, ya que ofrece tolerancias diametrales estrictas y una integridad superficial superior.
3. Acabado superficial y tolerancias dimensionales
El término "liso" en el contexto de un eje de motor abarca dos atributos distintos pero interrelacionados: rugosidad de la superficie y consistencia dimensional. La rugosidad de la superficie, típicamente cuantificada como Ra (rugosidad promedio aritmética), afecta la fricción, el desgaste y la capacidad de mantener películas lubricantes. Una superficie más lisa reduce la fricción entre el eje y sus componentes coincidentes, como cojinetes, sellos o engranajes, mejorando así la eficiencia mecánica y reduciendo la generación de calor.
Las tolerancias dimensionales, por otro lado, determinan con qué precisión encaja el eje dentro de su alojamiento y con qué consistencia transmite el movimiento. Para ejes de motores de alto rendimiento, las tolerancias diametrales se especifican comúnmente para los grados h6 o h7, que para un eje de 20 mm corresponden a tolerancias de aproximadamente ±0,013 mm y ±0,021 mm, respectivamente. En aplicaciones críticas, las tolerancias se pueden ajustar a ±0,005 mm o incluso ±0,002 mm, lo que requiere no solo equipos de mecanizado avanzados sino también un control riguroso de la temperatura durante la fabricación y la medición.
La siguiente tabla resume las especificaciones típicas de tolerancia y acabado superficial para ejes de motores de acero inoxidable en diferentes categorías de aplicaciones:
| Categoría de aplicación | Rugosidad de la superficie (Ra) | Tolerancia del diámetro | Grado típico |
|---|---|---|---|
| Motores industriales generales | Ra 0,8 – 1,6 µm | ±0,05 milímetros | 304 / 316 |
| Servo de precisión y robótica | Ra 0,2 – 0,4 µm | ±0,01mm | 420/440C |
| Medicina y semiconductores | Ra 0,04 – 0,1 µm | ±0,005 mm | 316L / 17-4PH |
| Automotriz y aeroespacial | Ra 0,2 – 0,6 µm | ±0,015 mm | Aleaciones personalizadas |
Vale la pena señalar que el acabado superficial y la tolerancia no son parámetros independientes. Lograr una superficie excepcionalmente lisa a menudo requiere múltiples pasadas de acabado, cada una de las cuales puede alterar ligeramente el diámetro final. Por lo tanto, las estrategias de control de procesos, como la medición durante el proceso y la retroalimentación adaptativa, son esenciales para equilibrar estos dos atributos críticos de calidad.
4. Dominios de aplicación para ejes de motor lisos de acero inoxidable
La versatilidad delEje de motor liso de acero inoxidablese refleja en su adopción generalizada en diversas industrias. Cada aplicación plantea exigencias únicas en el rendimiento del eje, lo que impulsa la necesidad de selecciones de materiales y procesos de fabricación personalizados.
Enrobótica y automatización, los ejes del motor son parte integral de los actuadores de articulación, las etapas lineales y los mecanismos efectores finales. Aquí, el énfasis está en la baja fricción, la alta precisión posicional y el mínimo juego. Los ejes de acero inoxidable con superficies esmeriladas y pulidas permiten un movimiento suave y repetible al tiempo que resisten el desgaste debido al funcionamiento continuo.
Eldispositivo medicoEl sector requiere ejes que no sólo sean precisos sino también biocompatibles y esterilizables. La robótica quirúrgica, los equipos de diagnóstico y los sistemas de administración de medicamentos dependen de ejes de acero inoxidable que pueden resistir el autoclave y la limpieza química sin degradación. El acabado superficial liso también evita la adhesión bacteriana, un factor crítico en ambientes estériles.
Ensistemas automotrices, los ejes de motor de acero inoxidable se encuentran en direcciones asistidas eléctricas, actuadores de aceleración y motores de ventiladores de refrigeración. Estos componentes deben soportar temperaturas extremas, vibraciones y exposición a sales y fluidos de la carretera. La resistencia a la corrosión del acero inoxidable, combinada con su resistencia a la fatiga, lo convierte en el material elegido para aplicaciones montadas debajo del capó y en el chasis.
Otras aplicaciones notables incluyenfabricación de semiconductoresequipos, donde son esenciales ejes ultralimpios y sin partículas;procesamiento de alimentosmaquinaria, donde la higiene y la resistencia a la corrosión son primordiales; ymarinasistemas, donde la exposición al agua salada exige los más altos niveles de protección contra la corrosión.
5. Calidades de materiales y resistencia a la corrosión
Seleccionar el grado correcto de acero inoxidable para el eje de un motor es una decisión que impacta no solo el rendimiento sino también la capacidad de fabricación y el costo. Los grados más utilizados se dividen en tres categorías:
- Acero inoxidable 304— El caballo de batalla de la familia del acero inoxidable, que ofrece excelente resistencia a la corrosión, buena conformabilidad y facilidad de mecanizado. Adecuado para ejes de uso general en ambientes templados.
- Acero inoxidable 316— Mejorado con molibdeno para una resistencia superior a cloruros y medios ácidos. Preferido para aplicaciones marinas, químicas y médicas.
- Acero inoxidable 420/440C.— Grados martensíticos que pueden tratarse térmicamente hasta alcanzar una dureza elevada (hasta 58-60 HRC). Ideal para ejes que requieren resistencia al desgaste y alta capacidad de carga.
Más allá de los grados estándar, las aleaciones especializadas como 17-4PH (endurecimiento por precipitación) y los aceros inoxidables dúplex ofrecen combinaciones de resistencia y resistencia a la corrosión incomparables con los grados convencionales. Estos materiales suelen especificarse para el sector aeroespacial, el de petróleo y gas y otros sectores exigentes donde el fallo de los componentes no es una opción.
La resistencia a la corrosión no es únicamente una función de la composición de la aleación; El estado de la superficie también juega un papel importante. Una superficie lisa y pulida reduce el área de superficie disponible para el ataque corrosivo y elimina las grietas donde se pueden acumular agentes corrosivos. La pasivación, un tratamiento químico que elimina el hierro libre de la superficie, mejora aún más la capa pasiva de óxido que le da al acero inoxidable sus propiedades resistentes a la corrosión.
6. Consideraciones de diseño para la integración del eje
La integración de un eje de motor liso de acero inoxidable en un sistema mecánico completo requiere una cuidadosa atención a varios parámetros de diseño. Estos incluyen:
- Diámetro y longitud del eje— Determinado por los requisitos de par, la velocidad crítica y el espacio envolvente disponible. Los ejes delgados pueden requerir soportes intermedios para evitar la deflexión.
- Configuraciones finales— Los extremos del eje pueden ser lisos, roscados, enchavetados o estriados, según el método de transmisión del par. Cada configuración impone diferentes requisitos de mecanizado y tolerancia.
- Selecciones de rodamientos— La elección de los rodamientos (de bolas, de rodillos o de manguito) afecta los requisitos de acabado de la superficie del eje y la estrategia de lubricación. Los acabados superficiales más altos reducen la fricción de los rodamientos y prolongan su vida útil.
- Disposiciones de sellado— Para ejes que pasan a través de carcasas o operan en ambientes húmedos, los sellos deben ser compatibles con la superficie del eje para evitar fugas y contaminación.
Los diseñadores también deben considerar las características de expansión térmica del acero inoxidable en relación con otros materiales del conjunto. Si bien el acero inoxidable tiene un coeficiente de expansión térmica similar al del acero al carbono, las diferencias pueden volverse significativas en aplicaciones de alta temperatura, afectando potencialmente la precarga del rodamiento y la alineación del eje.
7. Protocolos de prueba y garantía de calidad
Garantizar que cada eje de motor liso de acero inoxidable cumpla con los requisitos especificados exige un marco integral de garantía de calidad. Este marco generalmente abarca la verificación del material entrante, la inspección durante el proceso y las pruebas de aceptación final.
Verificación de materialescomienza con un análisis químico para confirmar la composición de la aleación, seguido de pruebas mecánicas para verificar la resistencia a la tracción, el límite elástico y la dureza. Para aplicaciones críticas, se pueden emplear pruebas ultrasónicas o de corrientes parásitas para detectar defectos del subsuelo, como grietas o inclusiones.
Inspección en procesose basa en mediciones dimensionales en cada etapa de mecanizado. Las máquinas de medición por coordenadas (MMC) y los micrómetros láser proporcionan datos de alta precisión sobre diámetro, redondez, rectitud y concentricidad. La rugosidad de la superficie se mide mediante perfilómetros, con lápiz óptico o con métodos ópticos, según la resolución requerida.
Prueba de aceptación finala menudo incluye una prueba de descentramiento funcional, en la que el eje gira a velocidades operativas mientras se monitorean la vibración y el descentramiento. Esta prueba valida que las características dinámicas del eje, incluido el equilibrio y la rigidez, se encuentran dentro de los límites aceptables. Para ejes destinados a aplicaciones de alta velocidad, se puede realizar un equilibrio dinámico para minimizar las fuerzas de desequilibrio.
8. Preguntas frecuentes
Para aplicaciones industriales generales, es común una rugosidad superficial de Ra 0,8 a 1,6 μm. Las aplicaciones de servo y robótica de precisión normalmente requieren Ra de 0,2 a 0,4 μm, mientras que las aplicaciones de ultraprecisión en equipos médicos o semiconductores pueden exigir Ra de 0,04 a 0,1 μm.
Para entornos corrosivos como procesos marinos o químicos, se recomienda el acero inoxidable 316 debido a su contenido de molibdeno, que mejora la resistencia a los cloruros y los medios ácidos. Para una resistencia a la corrosión aún mayor, se pueden considerar aceros inoxidables dúplex o grados superausteníticos.
El rectificado sin centros sostiene la pieza de trabajo sobre una hoja de apoyo sin utilizar orificios centrales, lo que lo hace ideal para ejes largos y delgados. Ofrece alta productividad y redondez constante. El rectificado cilíndrico utiliza centros o mandriles para sujetar la pieza de trabajo y es más adecuado para ejes con características complejas o diámetros escalonados.
Las tolerancias estándar suelen ser de ±0,05 mm para aplicaciones generales. El mecanizado de precisión puede alcanzar ±0,01 mm y, con rectificado y lapeado avanzados, son posibles tolerancias tan ajustadas como ±0,005 mm o incluso ±0,002 mm.
El acabado de la superficie afecta la fricción, el desgaste, la retención de lubricación y la efectividad del sellado. Una superficie más lisa reduce la fricción entre el eje y los cojinetes o sellos, lo que mejora la eficiencia y prolonga la vida útil de los componentes. También minimiza el riesgo de concentración de tensiones y de iniciación de grietas por fatiga.
Necesita un diseño de precisiónEje de motor liso de acero inoxidable¿adaptado a sus especificaciones exactas?
guanshuocombina décadas de experiencia en mecanizado con sistemas de calidad avanzados para ofrecer soluciones de ejes que funcionan.
ContáctenosDiscuta los requisitos de su proyecto con nuestro equipo de ingeniería.